English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu

Memilih Rating Tekanan yang Tepat dalam Industri Produksi Vinir Kayu
Memilih Peringkat Tekanan: Pilihan Strategis Fundamental untuk Membangun Daya Saing Inti di Industri Panel
Seiring persaingan di pasar panel berbasis kayu semakin ketat, sektor kayu lapis telah jauh melampaui tahap ketika keberhasilan hanya ditentukan oleh kapasitas produksi atau jumlah mesin. Meskipun banyak pabrik memfokuskan peningkatan teknis mereka pada otomatisasi atau pengurangan konsumsi energi selama pengeringan venir, mereka sering mengabaikan faktor kritis: pemilihan peringkat tekanan pada mesin press. Ini bukan sekadar spesifikasi teknis; ini adalah keputusan strategis yang secara langsung memengaruhi konsistensi kualitas produk, biaya produksi, dan daya tawar pasar. Memilih sistem tekanan yang tepat memastikan kemampuan peralatan selaras dengan positioning produk—secara fundamental meningkatkan kualitas ikatan dan akurasi dimensi, membuka potensi keuntungan penuh dari lini produksi, dan memungkinkan produksi produk berkualitas tinggi secara stabil dan dalam skala besar.
Berdasarkan tekanan yang diberikan per satuan luas, hot press dikategorikan menjadi tekanan rendahSistem bertekanan rendah, sedang, dan tinggi—masing-masing dengan aplikasi proses yang berbeda dan cakupan produk yang terdefinisi dengan jelas. Sistem bertekanan rendah (≤1,5 MPa) menawarkan gaya tekan yang terbatas; sistem ini terutama digunakan untuk pra-pengepresan dan pembentukan venir serta hanya cocok untuk produk kelas bawah seperti panel kelas kemasan, bukan untuk pembentukan akhir kayu lapis jadi. Rentang tekanan sedang (1,5–5 MPa)—khususnya 1,8–2,5 MPa—adalah “titik ideal” untuk kayu lapis kelas furnitur dan kelas konstruksi, yang mewakili standar industri untuk produksi skala besar. Sistem bertekanan tinggi (≥5–7 MPa) adalah peralatan khusus yang dirancang untuk produk kelas atas seperti Laminated Veneer Lumber (LVL) dan laminat rekayasa berdensitas tinggi; sistem ini tidak cocok untuk pembuatan kayu lapis konvensional.
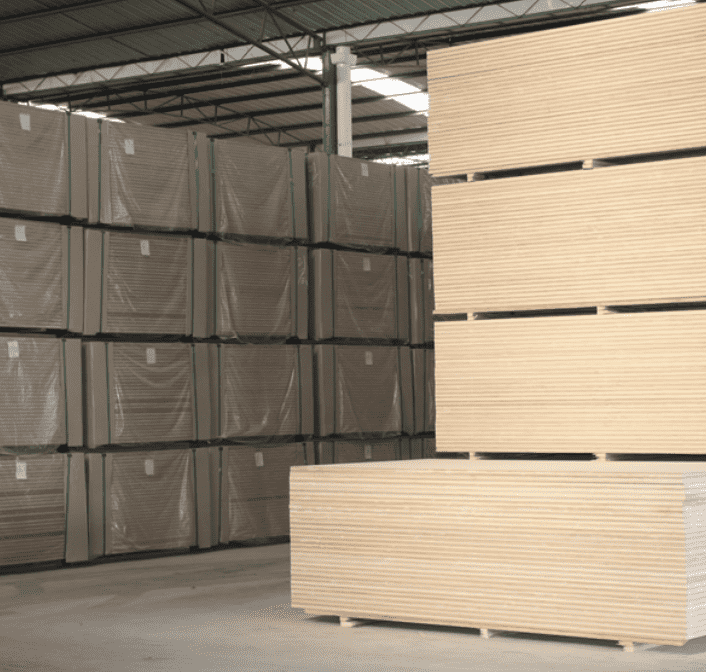
Parameter tekanan secara langsung menentukan kualitas perekatan rakitan panel dan integritas struktural inti kayu. Tekanan yang tidak memadai menghalangi kontak rapat antar lapisan venir, sehingga menghasilkan garis lem yang tidak kontinu dan adhesi antar lapisan yang di bawah standar. Hal ini sering menyebabkan cacat seperti melepuh atau delaminasi, membuat panel tidak dapat memenuhi standar kualitas untuk aplikasi struktural atau furnitur. Sebaliknya, kisaran tekanan sedang 1,8–2,5 MPa memberikan gaya optimal untuk memastikan perekat menyebar dan menembus secara merata, sekaligus memungkinkan serat kayu saling mengunci secara efektif. Pendekatan ini menghindari cacat—seperti ikatan lemah atau rongga perekat—yang terkait dengan tekanan rendah, sekaligus mencegah tekanan berlebihan yang akan menyebabkan perekat keluar berlebih dan celah setelahnya pada garis lem. Ini menawarkan kemampuan adaptasi yang sangat baik di berbagai jenis kayu: kayu keras berdensitas tinggi seperti birch atau beech memerlukan sekitar 2,5 MPa untuk mengatasi ketahanan bawaan material, sedangkan kayu yang lebih lunak seperti poplar dapat direkatkan secara efektif pada 1,0–1,8 MPa—kisaran yang juga mencegah sel kayu hancur atau rusak.
Tekanan pengepresan juga menentukan stabilitas dimensi panel. Pembentukan bertekanan rendah sering menghasilkan tegangan elastis internal yang tinggi, sehingga menyebabkan toleransi ketebalan ±0,3–0,5 mm. Konsistensi dimensi yang buruk ini menciptakan tantangan signifikan bagi proses hilir seperti pengamplasan dan pelapisan tepi, yang pada akhirnya mengurangi hasil produk jadi berkualitas tinggi. Sebaliknya, proses bertekanan sedang memungkinkan pengendalian presisi atas tingkat pemadatan, sehingga secara efektif mengimbangi kecenderungan alami kayu untuk kembali ke bentuk semula. Hal ini menjaga toleransi ketebalan dalam rentang ketat ±0,1–0,2 mm, memastikan permukaan rata, dan meminimalkan variasi antarbatch—menjadikannya ideal untuk lini produksi otomatis dan memastikan operasi peralatan hilir yang lancar dan berkelanjutan seperti mesin pengamplas dan penumpuk. Meskipun proses bertekanan tinggi dapat menghasilkan panel khusus berkekuatan tinggi dan berdensitas tinggi, menerapkannya pada kayu lapis standar akan merusak struktur seluler kayu, meningkatkan kerapuhan, dan bahkan berpotensi menyebabkan karbonisasi permukaan, sehingga material tersebut tidak dapat digunakan.
Rezim tekanan yang berbeda juga menghasilkan variasi signifikan dalam throughput produksi, konsumsi energi, dan biaya operasional/pemeliharaan. Proses bertekanan rendah biasanya memerlukan cold press untuk pra-pengawetan; meskipun ini mengurangi beban pada hot press, hal ini memperpanjang siklus produksi secara keseluruhan dan membatasi efisiensi untuk manufaktur skala besar. Hot press bertekanan sedang yang dioptimalkan, yang dilengkapi penutupan cepat dan pembentukan profil tekanan bertahap, dapat mencapai laju pengawetan 20–40 detik per milimeter ketebalan panel. Ini memastikan ritme produksi yang stabil, sehingga cocok untuk pesanan standar bervolume tinggi. Namun, press bertekanan tinggi memerlukan sistem hidrolik berdaya tinggi dan rangka tugas berat, yang menyebabkan pengeluaran modal dan biaya pemeliharaan yang besar. Selain itu, press tersebut memerlukan konsumsi energi tinggi per unit produk jadi, sehingga tidak efisien secara ekonomi untuk produksi plywood standar. Logika inti dalam memilih press harus selaras dengan segmen produk spesifik perusahaan. Bagi produsen bekisting konstruksi atau panel kabinet dan furnitur, press bertekanan sedang (1,8–2,5 MPa) adalah pilihan standar, yang memastikan integritas struktural papan. Peralatan bertekanan rendah umumnya cocok untuk pra-pengepresan tambahan atau produksi panel kelas kemasan rendah, dan tidak memadai untuk memproduksi papan jadi struktural. Sementara itu, peralatan bertekanan tinggi melayani pasar ceruk—produk khusus bernilai tambah tinggi seperti LVL (laminated veneer lumber)—dan ideal bagi perusahaan yang mengejar strategi terdiferensiasi kelas atas.
Kinerja sebuah press bergantung pada sinergi peralatan pendukungnya. Cold press berpresisi tinggi yang ditempatkan di hulu dapat membentuk awal venir, meminimalkan ketidaksejajaran selama hot pressing dan memastikan distribusi tekanan yang lebih merata di seluruh rakitan papan. Mengintegrasikan press dengan sistem bongkar muat otomatis menciptakan lini produksi yang mulus, menghilangkan hambatan proses, memaksimalkan hasil produksi, dan meningkatkan pengembalian investasi peralatan.
Singkatnya, pemilihan tingkat tekanan pada mesin press merupakan keputusan mendasar yang membentuk daya saing pasar produsen panel. Sistem bertekanan rendah melayani proses tambahan dan produk kelas bawah, sedangkan sistem bertekanan tinggi berfokus pada panel khusus dan ceruk pasar. Sistem bertekanan sedang (1,8–2,5 MPa) menawarkan keseimbangan optimal antara kualitas, efisiensi, dan biaya, sehingga menjadi solusi pilihan untuk produksi kayu lapis arus utama. Produsen harus membuat pilihan yang disesuaikan berdasarkan pasar sasaran, jenis bahan baku, dan target kapasitas produksi mereka. Dengan menerapkan konfigurasi pemrosesan tekanan yang secara ilmiah tepat, perusahaan dapat secara konsisten memperkuat keunggulan mereka dalam kualitas dan biaya, sehingga membangun parit kompetitif di pasar yang sangat ketat.