English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu

Analisis Proses Produksi untuk Veneer Kayu Rekayasa
Analisis Proses Produksi untuk Veneer Kayu Rekayasa
Dalam bidang dekorasi rumah, pembuatan furnitur, dan penataan interior, veneer kayu rekayasa telah muncul sebagai alternatif utama untuk veneer kayu alami. Berbeda dengan veneer alami tradisional, veneer rekayasa memanfaatkan teknologi modifikasi kayu modern untuk mengatasi keterbatasan kayu alami—seperti serat yang tidak teratur, cacat yang sering terjadi, dan kelangkaan sumber daya. Produk ini menawarkan berbagai keunggulan, termasuk pola serat yang seragam, pilihan warna yang kaya, stabilitas tinggi, hemat biaya, dan keberlanjutan lingkungan, sehingga sangat cocok untuk tuntutan produksi bahan bangunan modern berskala besar dan berkualitas tinggi. Proses produksi yang halus dan terstandarisasi sangat penting untuk memastikan kualitas veneer rekayasa yang unggul; secara khusus, tahap pengeringan sangat krusial untuk mengendalikan stabilitas dan hasil pencetakan. Akibatnya, penerapan cerdas mesin pengering veneer secara langsung menentukan kualitas dan masa pakai produk jadi.
I. Karakteristik Inti dan Nilai Aplikasi Veneer Kayu Rekayasa
Veneer kayu rekayasa—juga dikenal sebagai veneer modifikasi atau veneer rekonstitusi—adalah material pelapis dekoratif yang dibuat dengan menggunakan spesies kayu cepat tumbuh yang umum sebagai bahan dasar. Melalui proses modifikasi fisik dan kimia, serat dan warna kayu direkonstruksi, diikuti dengan pengirisan presisi. Keunggulan utamanya terletak pada "berasal dari alam namun lebih unggul dari alam": ia mempertahankan tekstur alami dan sensasi hangat kayu solid sambil menggunakan optimasi buatan untuk menghilangkan cacat yang umum pada kayu alami, seperti retak, mata kayu, lubang serangga, dan ketidakkonsistenan warna.
Dari segi aplikasi, veneer rekayasa dapat secara presisi mereplikasi pola serat kayu premium seperti oak, walnut, dan ebony. Produk ini banyak digunakan pada furnitur kelas atas, pintu kabinet, lantai kayu solid, interior hotel komersial, dan panel dinding. Selain itu, tingkat kustomisasinya yang tinggi memungkinkan penyesuaian kepadatan serat, kedalaman warna, dan ketebalan sesuai permintaan pasar, sehingga dapat mengakomodasi beragam gaya desain. Yang penting, karena diproses dari kayu cepat tumbuh, veneer rekayasa secara signifikan mengurangi konsumsi spesies kayu langka. Sejalan dengan prinsip pembangunan industri hijau dan ramah lingkungan, produk ini menjadi contoh utama produk inovatif yang memaksimalkan pemanfaatan sumber daya kayu secara efisien.
II. Proses Produksi Komprehensif Untuk Veneer Kayu Rekayasa
Produksi venir kayu rekayasa adalah proses industri yang presisi dan berkelanjutan. Setiap langkah—dari perlakuan awal bahan dasar hingga pemotongan produk jadi—tunduk pada kontrol kualitas yang ketat. Alur kerja produksi inti terdiri dari enam tahap utama: perlakuan awal log, modifikasi, perakitan dan pembentukan venir, pengeringan dan penetapan, pengirisan presisi, serta penyelesaian akhir. Proses pengeringan mencakup fase produksi inti, berfungsi sebagai mata rantai kritis antara tahap sebelumnya dan tahap berikutnya.
1. Perlakuan Awal Log
Kayu gelondongan berkualitas tinggi dan cepat tumbuh—seperti poplar, eukaliptus, dan fir—dipilih sebagai bahan dasar. Pertama, peralatan pemotongan memproses kayu gelondongan menjadi billet berukuran standar, yang kemudian melalui proses pengupasan kulit, pembersihan, dan pelunakan. Pelunakan dilakukan melalui perendaman air hangat atau perlakuan uap untuk meningkatkan fleksibilitas serat kayu; hal ini mencegah pecahnya atau kerusakan vinir selama proses pemotongan putar dan pengirisan berikutnya, sehingga meletakkan dasar bagi proses modifikasi. Setelah dilunakkan, billet diproses menjadi vinir datar yang seragam menggunakan peralatan pemotongan putar, dan vinir cacat yang mengalami kerusakan signifikan atau mengandung kotoran dibuang.
2. Modifikasi Pemutihan dan Pewarnaan
Ini adalah tahap inti untuk menyesuaikan tekstur dan warna veneer kayu rekayasa. Kayu cepat tumbuh alami sering memiliki warna dasar yang tidak merata dan serat yang monoton. Akibatnya, veneer menjalani proses pemutihan untuk menghilangkan perubahan warna dan pigmen alami, menyatukan warna dasar, dan menghilangkan ketidakkonsistenan warna bawaan. Setelah pemutihan dan pembilasan air awal serta pengeringan, veneer memasuki ruang pewarnaan dengan suhu terkendali. Tergantung pada spesifikasi desain, veneer menjalani pewarnaan celup atau semprot, sehingga serat kayu menyerap pigmen sepenuhnya. Ini menciptakan tekstur dan warna khusus yang teratur, seragam, dan estetis, meniru tampilan dekoratif berbagai jenis kayu berharga.
3. Perakitan dan Perekatan Veneer
Setelah pewarnaan, venir menjalani proses perbaikan yang menggabungkan tenaga manusia dan mesin untuk menghilangkan ketidaksempurnaan permukaan kecil. Venir kemudian disusun dan dirakit sesuai pola serat dan standar ketebalan yang telah ditetapkan. Peralatan pengeleman presisi mengaplikasikan perekat secara merata pada venir, yang kemudian direkatkan dan dikeraskan menggunakan proses pengepresan multi-lapis untuk membentuk blok kayu rekayasa yang stabil secara struktural. Tahap ini menuntut pengendalian ketat terhadap kadar air venir; kadar air yang berlebihan menyebabkan ikatan lemah, delaminasi berikutnya, dan pertumbuhan jamur, sedangkan kadar air yang tidak mencukupi meningkatkan kerapuhan serat dan risiko retak. Akibatnya, proses pengeringan dan pengerasan sangat penting untuk memastikan kualitas ikatan.
4. Proses Pengeringan dan Pengerasan (Tahap Inti)
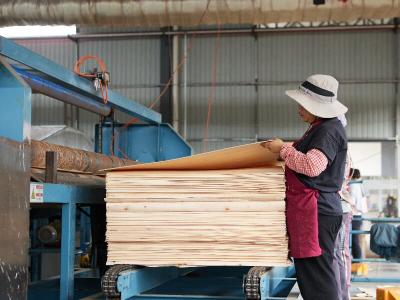
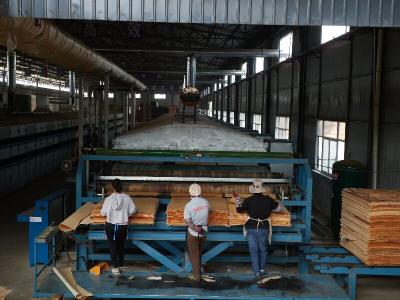
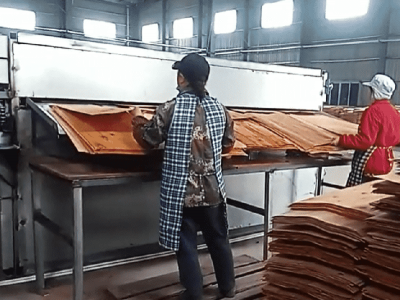
Baik venir (sebelum dan sesudah perakitan) maupun balok kayu memerlukan pengeringan yang presisi, yang merupakan aplikasi utama untuk pengering venir. Venir yang baru diwarnai dan dibilas memiliki kadar air yang tinggi dan tidak merata; jika langsung dilanjutkan ke proses pengeleman dan pengepresan, kemungkinan akan menimbulkan cacat seperti deformasi, pelengkungan, delaminasi, jamur, dan warna yang tidak konsisten. Oleh karena itu, pengering venir profesional harus digunakan untuk mengeringkan venir basah secara sistematis, mengontrol kadar air secara presisi, dan menstabilkan struktur serat kayu.
5. Pengirisan dan Penyelesaian Presisi
Setelah dikeringkan dan disesuaikan dengan kadar air yang diperlukan, blok kayu rekayasa menjalani pengirisan ultra-tipis menggunakan peralatan presisi tinggi untuk menghasilkan veneer jadi dengan ketebalan berkisar 0,15 mm hingga 0,6 mm. Setelah pengirisan, produk dengan pola serat tidak beraturan atau kerusakan permukaan dibuang secara manual. Veneer yang lolos kualifikasi menjalani pengamplasan, penghilangan debu, dan pemangkasan tepi untuk memastikan permukaan yang halus dan rata serta tampilan serat yang jelas dan tiga dimensi.
6. Inspeksi dan Pengemasan Produk Jadi
Terakhir, veneer menjalani pengujian menyeluruh untuk kadar air, kerataan, konsistensi warna, keutuhan serat, dan ketangguhan. Produk yang lolos kualifikasi disortir, dikemas, dan disimpan dalam kondisi tersegel untuk mencegah deformasi akibat kelembapan, sehingga melengkapi seluruh proses produksi.
III. Jenis Peralatan, Prinsip Kerja, dan Nilai Proses Mesin Pengering Veneer Kayu
Dalam lini produksi veneer kayu rekayasa, pengering veneer adalah peralatan khusus inti yang penting untuk memastikan stabilitas produk dan meminimalkan tingkat cacat. Berbeda dengan peralatan pengering standar, alat ini dirancang khusus untuk menangani karakteristik veneer tipis—yang ringan, mudah berubah bentuk, dan rentan terhadap kerusakan akibat panas. Mampu beroperasi pada suhu rendah dengan kecepatan stabil, kontrol kelembapan yang presisi, dan pengeringan yang merata, alat ini sangat diperlukan untuk produksi skala besar veneer kayu rekayasa modern.
1. Klasifikasi Peralatan Utama
Berdasarkan proses produksi dan kebutuhan kapasitas, pengering venir terbagi menjadi tiga kategori utama yang sesuai untuk skenario produksi berbeda: Pertama, pengering kontinu tipe rol, yang menggunakan struktur konveyor rol berlapis-lapis untuk memungkinkan pengumpanan dan pengeringan secara kontinu; ini ideal untuk produksi lini perakitan skala besar dan venir rekayasa dengan ketebalan standar. Kedua, pengering tipe sabuk, yang memiliki distribusi aliran udara yang merata dan fluktuasi pengeringan yang minimal; dirancang khusus untuk venir ultra-tipis, alat ini secara efektif mencegah deformasi atau kerusakan lembaran tipis. Ketiga, peralatan pengeringan vertikal, yang memiliki jejak kaki ringkas sehingga cocok untuk lini produksi kecil hingga menengah dan memenuhi kebutuhan pengeringan baik untuk venir inti maupun venir permukaan.
Dalam hal metode pemanasan, peralatan ini beroperasi melalui tiga mode—sirkulasi udara panas, pemanasan uap, dan pemanasan minyak termal—serta mendukung berbagai sumber panas seperti gas alam, biomassa, dan listrik. Khususnya, pengering yang dipanaskan dengan biomassa menggunakan limbah kayu sebagai bahan bakar; pendekatan yang hemat energi dan ramah lingkungan ini secara signifikan menurunkan biaya produksi dan sejalan dengan tren industri kayu menuju pembangunan hijau.
2. Prinsip Kerja Inti
Pengering venir dilengkapi dengan sistem kontrol suhu dan kelembapan cerdas serta modul sirkulasi udara panas tertutup. Selama pengoperasian, sistem pemanas menghasilkan udara panas bersuhu konstan. Struktur distribusi aliran udara khusus memastikan udara panas ini mengalir secara merata di dalam ruang pengering, menyelimuti seluruh permukaan venir. Peralatan ini menggunakan teknologi kontrol suhu multi-zona, yang memungkinkan penyesuaian presisi suhu pengeringan (berkisar dari 120°C hingga 200°C) dan kecepatan aliran udara berdasarkan ketebalan venir, kadar air, dan jenis kayu. Kelembapan dihilangkan secara bertahap dari dalam kayu, mencegah masalah seperti retak, permukaan gosong, atau warna pudar yang sering disebabkan oleh pengeringan cepat bersuhu tinggi.
Selain itu, sistem kontrol cerdas memantau suhu internal, kelembapan, dan kadar air venir secara real-time, serta secara otomatis menyesuaikan parameter pengeringan. Hal ini secara ketat membatasi deviasi kadar air keseluruhan hingga dalam kisaran ±1,5%, memastikan distribusi kelembapan yang merata di dalam setiap lembar dan konsistensi di seluruh batch. Ini secara efektif menghilangkan kelemahan metode pengeringan udara tradisional, seperti tingkat kelembapan yang tidak merata dan kerentanan terhadap kondisi cuaca.
3. Nilai Inti dari Proses Produksi
Pertama, ini menstabilkan dimensi produk dan menghilangkan cacat deformasi. Veneer kayu rekayasa tipis dan rentan terhadap deformasi; pengeringan alami sering menyebabkan masalah seperti tepi melengkung dan permukaan tidak rata. Pengering veneer menggunakan aliran udara panas yang seragam untuk memfasilitasi kontraksi serat kayu yang lambat dan merata, sehingga secara efektif menetapkan struktur veneer. Ini secara signifikan meningkatkan kerataan dan stabilitas dimensi, yang pada dasarnya mengurangi tingkat cacat yang terkait dengan lengkungan, deformasi, dan retak.
Kedua, ini memastikan kualitas perekatan dan meningkatkan daya tahan produk jadi. Pengeringan yang presisi menstabilkan kadar air venir dalam kisaran standar industri, sehingga sangat cocok untuk proses pengeleman dan pengepresan panas berikutnya. Venir dengan kadar air optimal memungkinkan kekuatan perekat yang unggul dan ikatan yang rapat, sehingga secara efektif mencegah masalah seperti delaminasi, pemisahan, atau blister pada furnitur atau panel akhir, sehingga sangat memperpanjang masa pakai produk.
Ketiga, ini menetapkan serat dan warna, meningkatkan kualitas dekoratif. Warna veneer kayu rekayasa yang diwarnai pada awalnya tidak stabil, dan metode pengeringan tradisional sering menyebabkan warna luntur atau bayangan yang tidak merata. Mode pengeringan suhu konstan dan kecepatan rendah pada mesin pengering secara efektif menetapkan pigmen kayu dan mencegah ketidakkonsistenan warna, menghasilkan pola serat yang jelas dan tiga dimensi serta warna yang seragam dan cerah yang meningkatkan daya tarik dekoratif produk jadi. Keempat, meningkatkan efisiensi produksi untuk mencapai produksi massal yang terstandarisasi. Berbeda dengan pengeringan udara alami—yang memakan waktu, tidak efisien, dan bergantung pada cuaca—pengeringan mekanis memungkinkan operasi terus-menerus selama 24 jam. Ini secara signifikan mempersingkat siklus produksi sekaligus memastikan standar pengeringan yang seragam dan kualitas yang konsisten di seluruh batch, sehingga memfasilitasi transisi industri menuju manufaktur yang terstandarisasi, berskala besar, dan cerdas.
IV. Kesimpulan: Peningkatan Proses Memberdayakan Pengembangan Industri Berkualitas Tinggi
Kualitas unggul dari venir kayu rekayasa berasal dari proses produksi menyeluruh yang terstandarisasi dan tersempurnakan; teknologi pengeringan berperan sebagai langkah proses inti dan mata rantai penting antara modifikasi kayu dan pembentukan produk akhir. Metode produksi tradisional yang sederhana tidak lagi dapat memenuhi tuntutan kualitas bahan dekoratif modern kelas atas. Namun, adopsi luas mesin pengering venir cerdas telah secara efektif mengatasi masalah industri yang telah lama ada, seperti kadar air yang tidak merata, deformasi dan keretakan, variasi warna yang berlebihan, serta efisiensi yang rendah.
Seiring industri perabot rumah dan bahan bangunan bergeser menuju operasi yang berorientasi pada produk mewah, ramah lingkungan, dan cerdas, veneer kayu rekayasa memanfaatkan keunggulan bawaannya untuk memperluas penerapan pasarnya. Dengan terus mengoptimalkan proses produksi, meningkatkan peralatan pengeringan cerdas, dan mengendalikan secara ketat setiap tahap manufaktur, stabilitas, estetika, dan kepraktisan veneer kayu rekayasa dapat lebih ditingkatkan. Hal ini memungkinkan material inovatif dan ramah lingkungan ini semakin banyak menggantikan veneer alami yang langka, sehingga mendorong pemanfaatan sumber daya kayu secara efisien dan pengembangan industri perabot rumah yang berkualitas tinggi.