English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu

Mengapa Kerataan Venir Kupas Putar Bervariasi Meskipun Menggunakan Kayu yang Sama?
Mengapa Kerataan Venir Kupas Putar Bervariasi Meskipun Menggunakan Kayu yang Sama?
Di fasilitas produksi kayu lapis, sering dijumpai fenomena yang membingungkan: bahkan ketika menggunakan spesies kayu yang sama dan batch log yang sama, vinir hasil kupas putar yang dihasilkan sangat bervariasi. Beberapa lembar halus dan rata, sementara yang lain menunjukkan gelombang, melengkung di salah satu tepi, atau mengalami belah belakang dan warping. Ketika kerataan vinir tidak memenuhi standar, hal ini menyebabkan kesulitan dalam perakitan panel, aplikasi lem yang tidak merata, dan timbulnya blister atau delaminasi setelah pengepresan panas—yang pada akhirnya meningkatkan baik tingkat produk yang turun kualitas maupun volume limbah. Meskipun banyak produsen secara naluriah menyalahkan kayunya sendiri, kenyataannya adalah bahwa bahkan dengan bahan baku yang konsisten, ketidakseimbangan apa pun dalam praperlakuan log, parameter kupas putar, kondisi peralatan, proses pengeringan, atau manajemen tegangan dapat mengakibatkan variasi dalam kerataan.
I. Kayu Itu Sendiri: Perbedaan Internal Tersembunyi sebagai Akar Penyebab Variasi Kerataan
Kayu adalah material anisotropik; bahkan dalam satu batch log, kondisi internal jarang seragam. Ini adalah penyebab mendasar dari masalah tersebut.
1. Distribusi Kadar Air yang Tidak Merata
Dalam satu log, kadar air secara alami bervariasi antara kayu teras dan kayu gubal, serta antara sisi yang terpapar matahari dan sisi yang teduh. Selain itu, perbedaan durasi penyimpanan dan laju kehilangan air dari ujung log menciptakan gradien kadar air antara bagian dalam dan luar. Area dengan kadar air lebih tinggi lebih lunak dan lebih rentan terhadap deformasi di bawah tekanan pisau pemotong. Sebaliknya, area yang lebih kering rentan terhadap serat permukaan, pantulan balik, dan penggulungan. Hal ini menghasilkan venir yang “kencang” di satu sisi dan “longgar” di sisi lain, yang tak terhindarkan menyebabkan kurangnya kerataan.
2. Kayu Reaksi, Eksentrisitas, dan Variasi Kepadatan Lingkaran Tahunan
Log dapat menunjukkan eksentrisitas, kelengkungan, atau adanya "kayu reaksi" (kayu tarik atau kayu tekan), yang semuanya menimbulkan tegangan internal bawaan. Proses pengupasan rotari secara efektif melepaskan tegangan yang terkunci ini, menyebabkan venir menggulung ke arah tertentu berdasarkan lokasi konsentrasi tegangan. Dalam batch log yang sama, sebagian mungkin lurus dengan lingkaran tahun yang seragam, sementara yang lain mungkin melengkung atau mengandung banyak kayu reaksi—menyebabkan perbedaan mencolok dalam kualitas venir hasil kupas rotari. 3. Mata Kayu, Pembusukan, dan Serat Terkait
Di dekat mata kayu, serat kayu tidak teratur, menyebabkan fluktuasi mendadak dalam hambatan pemotongan. Hal ini menyebabkan tekanan yang tidak stabil dari pisau rotari dan rol penekan, sering kali mengakibatkan permukaan bergelombang. Di area dengan serat terkait yang parah, pantulan kembali serat yang tidak merata setelah pemotongan dapat menyebabkan pelengkungan lokal.
Solusi: Standarkan pretreatment pelunakan log. Prioritaskan perendaman dalam air hangat atau pengukusan untuk memastikan kadar air yang seragam dan pelunakan yang konsisten di seluruh log. Kendalikan suhu dan durasi pengukusan dengan cermat untuk mencegah pelunakan yang tidak merata—menghindari pengukusan berlebihan di beberapa area dan pelunakan yang tidak memadai di area lain. Sortir log berdasarkan kelengkungan dan eksentrisitas sebelum dimasukkan ke jalur pengupasan putar; log dengan kelengkungan signifikan atau eksentrisitas tinggi harus diproses secara terpisah daripada dicampur dengan log berkualitas tinggi.
II. Tahap Pengupasan Putar: Parameter dan Peralatan sebagai Titik Kontrol Utama untuk Kerataan
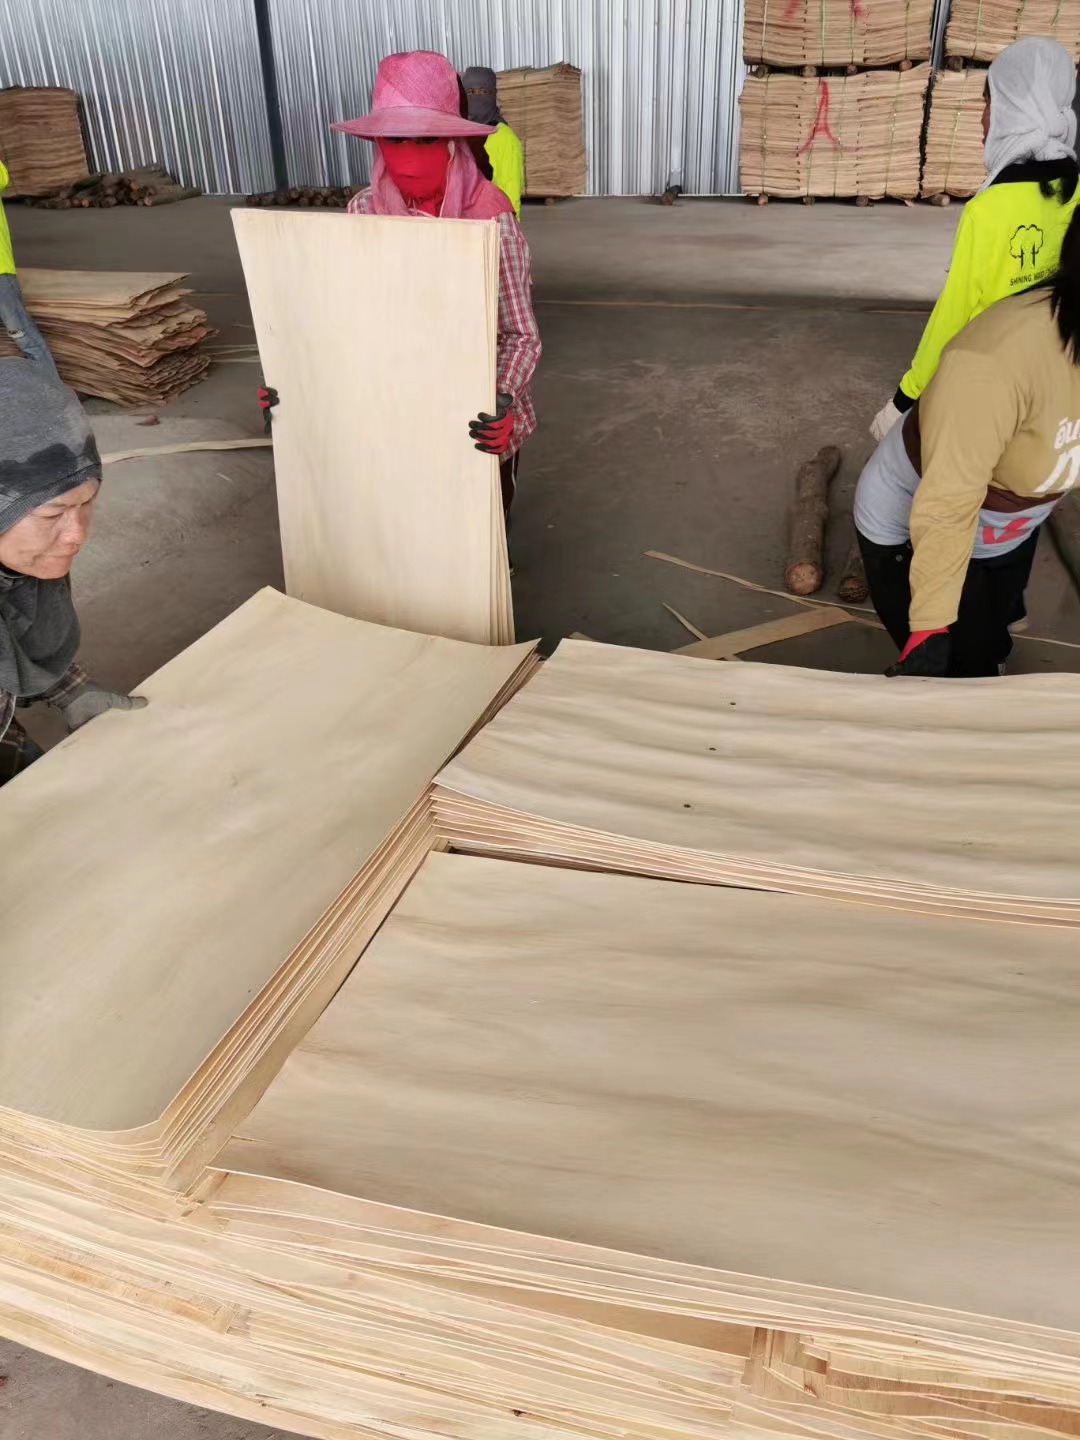
Banyak venir yang keluar dari proses pengupasan putar sudah tidak rata. Tahap ini merupakan sumber utama masalah tersebut dan, untungnya, area yang paling mudah disesuaikan dan ditingkatkan di lantai produksi.
1. Kondisi dan Presisi Pemasangan Pisau Pengupas Putar
Jika mata pisau tidak lurus, telah tumpul, atau diasah pada sudut yang tidak tepat, pisau tidak dapat memotong serat kayu secara bersih—sebaliknya, pisau akan merobek dan memampatkan kayu sehingga menciptakan permukaan yang bergelombang. Ketinggian pisau yang salah, penyimpangan pada celah pisau, atau sudut relief (sudut kelonggaran) yang tidak tepat dapat menyebabkan kompresi berlebihan pada sisi bawah venir atau “back-checking” parah (retakan pada sisi belakang). Setelah terlepas dari log, serat yang termampat akan kembali ke posisi semula sehingga menyebabkan venir menggulung. Sudut pengasahan yang terlalu besar cenderung meningkatkan penggulungan, sedangkan sudut yang terlalu kecil dapat menyebabkan mata pisau bergetar sehingga menimbulkan riak yang terlihat pada permukaan venir.
2. Tekanan Tidak Seimbang dari Batang Penekan (atau Rol Penekan)
Tekanan yang diberikan oleh batang penekan sangat penting untuk mengendalikan kerataan venir. Jika tekanan terlalu tinggi, bagian bawah venir mengalami pemadatan berlebih; setelah venir terlepas dari kayu gelondongan, lapisan yang terpadatkan ini akan mengembang kembali sehingga lembaran melengkung ke luar. Sebaliknya, jika tekanan tidak cukup, serat tidak terpotong dengan bersih sehingga menimbulkan retak belakang atau tepi yang longgar. Selain itu, jika tekanan tidak merata di sepanjang lebar kayu gelondongan, venir akan melengkung atau menggulung di salah satu sisi. 3. Masalah pada Pemusatan Kayu Gelondongan, Penjepitan Spindle, dan Runout Rol
Pemusatan log yang tidak akurat, selip pada penjepit spindel, bantalan rol penopang yang aus, atau runout rol yang berlebihan dapat menyebabkan log bergoyang selama proses pengupasan rotary. Hal ini mengakibatkan ketebalan venir yang tidak konsisten—bervariasi antara tebal dan tipis—yang menyebabkan penyusutan tidak merata pada tahap berikutnya dan hilangnya kendali kerataan sepenuhnya. Stabilitas menurun secara signifikan saat log dipotong mendekati inti, sehingga beberapa lembar venir terakhir sangat rentan terhadap penggulungan dan pelengkungan.
4. Kecepatan Pengupasan Rotary yang Tidak Sesuai
Ketika kecepatan rotasi dan laju umpan tidak tersinkronisasi dengan baik, dampak pemotongan menjadi tidak stabil, sering menyebabkan venir tipis mengalami riak atau “tanda chatter”.
Solusi: Tetapkan proses penyiapan dan penyesuaian yang terstandarisasi. Asah pisau potong secara berkala untuk memastikan tepi yang benar-benar lurus. Standarkan parameter—seperti sudut penggerindaan, tinggi pisau, celah pisau, dan gaya pressure bar—berdasarkan ketebalan venir dan jenis kayu yang spesifik. Periksa dan rawat klem spindel, roller, dan bantalan untuk menghilangkan runout. Pastikan pemusatan kayu gelondongan secara tepat sebelum pemuatan; untuk kayu gelondongan yang melengkung, sejajarkan untuk meminimalkan eksentrisitas. Gunakan kecepatan pengupasan rotari yang konsisten untuk kayu gelondongan dengan spesifikasi sama guna mengurangi benturan pemotongan. Selain itu, jangan biarkan venir basah yang baru dipotong terpapar cuaca dalam waktu lama, karena pengeringan udara setempat dapat memicu tegangan pengeringan dini.
III. Tahap Pengeringan: Mengapa Venir Tampak Rata pada Awalnya tetapi Melengkung Setelah Pengeringan
Di banyak pabrik, venir mungkin terlihat layak segera setelah pengupasan rotari, tetapi kemudian menggulung atau melengkung saat dikeringkan. Hal ini disebabkan oleh “tegangan pengeringan” dan merupakan tahap utama tempat masalah kerataan sering muncul.
1. Pengeringan Tidak Merata Akibat Ketebalan Venir yang Tidak Konsisten
Variasi ketebalan yang berasal dari tahap pengupasan rotari menyebabkan pengeringan tidak merata. Di dalam pengering, bagian yang lebih tipis kehilangan kelembapan dan menyusut lebih cepat daripada bagian yang lebih tebal. Karena laju penyusutan tidak tersinkronisasi, venir mengalami tegangan internal sehingga berubah bentuk. 2. Suhu Pengeringan, Kecepatan Aliran Udara, dan Konfigurasi Zona yang Tidak Tepat
Jika suhu naik terlalu cepat atau diatur terlalu tinggi pada tahap awal, kerak keras akan cepat terbentuk di permukaan venir sehingga menjebak kelembapan di dalamnya. Hal ini menciptakan gradien kelembapan yang signifikan antara bagian dalam dan luar, yang mengakibatkan tegangan internal yang kuat. Selain itu, aliran udara yang tidak merata di dalam pengering—di mana sebagian area mengalami hembusan angin yang kuat sementara area lain hampir tidak mendapat aliran udara—menyebabkan laju pengeringan yang tidak konsisten di berbagai bagian lembaran venir yang sama, sehingga secara langsung menyebabkan pelengkungan.
3. Kurangnya Tahap Penyeimbangan Kelembapan dan Pendinginan untuk Pelepasan Tegangan
Ketika venir langsung keluar dari zona pengeringan bersuhu tinggi, tegangan internal “terkunci” saat material masih panas. Saat mendingin ke suhu lingkungan, tegangan tersebut dilepaskan secara tidak merata, sehingga venir terus berubah bentuk atau melengkung seiring waktu.
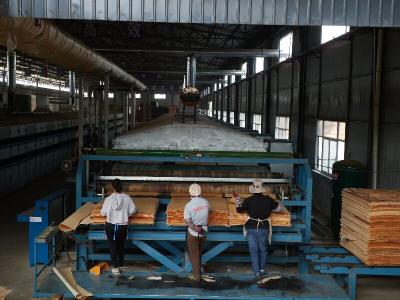
Solusi: Gunakan pengering tipe rol yang dilengkapi kontrol suhu terzonasi dan aliran udara dua sisi yang seimbang. Sistem harus mencakup tahap pemanasan awal, tahap pengeringan utama, tahap pemerataan kadar air, dan tahap pendinginan untuk meredakan tegangan. Terapkan pendekatan “pengeringan lambat pada suhu lebih rendah” untuk menghindari pemanasan cepat yang agresif. Pastikan tekanan stabil dari rol atas dan bawah untuk “menetapkan” venir saat seratnya dalam keadaan melunak. Setelah pengeringan, lewatkan venir melalui zona pengondisian kadar air untuk secara bertahap melepaskan tegangan internal, sehingga meminimalkan “spring-back” selama pendinginan. Jika memungkinkan, integrasikan sistem pemantauan kadar air in-line untuk memastikan bahwa kadar air akhir setiap batch venir tetap berada dalam rentang sempit yang konsisten, mengurangi deformasi yang disebabkan oleh variabilitas kadar air.
IV. Penanganan Hilir, Penumpukan, dan Pengondisian: Penyebab Deformasi Sekunder yang Sering Terlewatkan
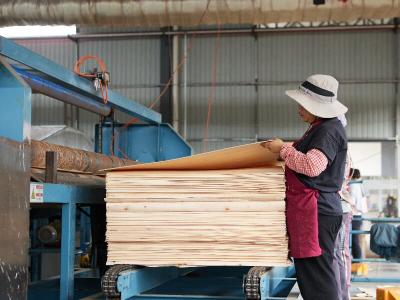
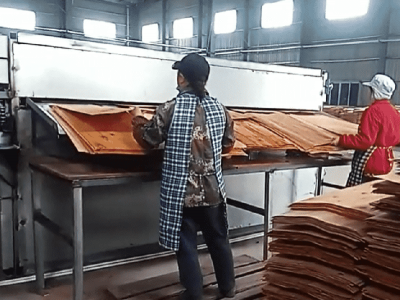
Bahkan jika proses pengupasan kayu dan pengeringan dilakukan dengan sempurna, penanganan atau penumpukan yang tidak tepat dapat menyebabkan venir datar melengkung kembali. Masalah seperti membiarkan venir basah terpapar angin atau sinar matahari, tinggi tumpukan yang tidak rata, atau distribusi tekanan yang tidak konsisten dapat menyebabkan pengeringan dan penyusutan lokal. Untuk venir kering, paparan suhu dan kelembapan lingkungan yang berfluktuasi—menyebabkan siklus berulang penyerapan dan pelepasan kelembapan—mengarah pada deformasi berkelanjutan.
Solusi: Finir basah harus dilindungi dari angin dan dijaga tetap lembap selama penyimpanan jangka pendek, dengan prioritas diberikan untuk memasukkannya ke dalam pengering. Setelah dikeringkan, finir harus disimpan di lingkungan tertutup yang terkendali, ditumpuk rapi berdasarkan kelas, dan dilindungi dari paparan aliran udara satu sisi. Sebelum pemrosesan lebih lanjut, beri waktu yang cukup agar tegangan internal mencapai keseimbangan, yang membantu meminimalkan deformasi selama tahap manufaktur berikutnya. V. Pendekatan Manajemen untuk Memastikan Kerataan Finir yang Konsisten
Ketidakrataan yang tidak konsisten pada finir hasil kupas putar berasal dari kombinasi faktor: tegangan bawaan dalam log mentah, tegangan yang timbul selama proses kupas putar, dan tegangan susut yang terjadi selama pengeringan. Strategi perbaikan yang efektif dapat diterapkan sebagai berikut:
Langkah 1: Sortir log mentah berdasarkan kelas dan terapkan proses pelunakan/pengukusan yang seragam untuk menghilangkan variasi awal dalam kadar air dan tegangan internal.
Langkah 2: Standarkan operasi pengupasan kayu—termasuk inspeksi peralatan, penajaman pisau, pengaturan batang penekan, penyesuaian celah pisau, dan pemusatan kayu gelondongan—untuk memastikan ketebalan venir yang seragam dan kondisi pemotongan yang stabil sejak awal.
Langkah 3: Gunakan peralatan pengeringan yang dilengkapi kontrol suhu berzona dan pendinginan penyeimbang kelembapan terintegrasi untuk mengelola gradien pengeringan dan “mengunci” bentuk datar venir.
Langkah 4: Standarkan prosedur penanganan, penumpukan, dan penyimpanan untuk mencegah deformasi lanjutan.
Mencapai kerataan yang konsisten pada dasarnya adalah tentang memastikan serat kayu mengalami tegangan dan penyusutan yang seragam. Dengan menetapkan parameter terstandar untuk fase pra-perlakuan, pengupasan kayu, dan pengeringan untuk setiap batch kayu gelondongan, produsen dapat secara signifikan mengurangi lengkungan—bahkan ketika bekerja dengan spesies kayu yang sama—sehingga menstabilkan tingkat kualitas venir dan menurunkan kerugian keseluruhan dalam produksi kayu lapis.