English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu

Prosedur Instalasi Standar untuk Pengering Veneer Sepenuhnya Otomatis
Prosedur Instalasi Standar untuk Pengering Veneer Sepenuhnya Otomatis
Bagi pabrik pembuatan kayu lapis, pengering veneer merupakan peralatan inti dari seluruh lini produksi. Baik menggunakan desain roller, flap, maupun sabuk jaring, pengering veneer sepenuhnya otomatis ini merupakan sistem terintegrasi yang ekstensif dan berkelanjutan. Sistem ini terdiri dari badan pengering utama, sistem konveyor yang digerakkan servo, mekanisme pengumpanan berbantuan vakum, sistem pemanas biomassa, unit penghilang debu, sistem kontrol kelistrikan, dan modul deteksi kadar air. Presisi instalasi secara langsung menentukan apakah veneer akan bergerak dengan benar atau mengalami warping dan kadar air yang tidak merata selama operasi; hal ini juga berdampak signifikan pada konsumsi energi, tingkat kegagalan, dan umur pakai peralatan secara keseluruhan. Proses instalasi yang standar dan bertahap sangat penting untuk memastikan produksi yang stabil dalam jangka panjang.
I. Persiapan Pra-Instalasi dan Pemeriksaan Fondasi
Sebelum memulai konstruksi di lokasi, perlu menyelesaikan pengarahan teknis, verifikasi lokasi, dan inspeksi fondasi. Manajer proyek, pengawas peralatan pabrik, dan tim instalasi harus bersama-sama meninjau gambar fondasi, diagram perakitan, skema kelistrikan, dan tata letak pipa pemanas. Hal ini memastikan jalur produksi dikonfigurasi dengan benar—menyelaraskan ujung masuk dengan lini pengupasan putar atau meja pengumpan, dan ujung keluar dengan stasiun penumpukan—sambil juga memperhitungkan akses pemeliharaan, ruang angkat, dan penempatan yang ditentukan untuk pembakar biomassa dan sistem penghilang debu film air.
Verifikasi di lokasi terhadap fondasi beton sangatlah penting. Pemeriksaan utama meliputi elevasi fondasi, garis tengah, dan koordinat lubang baut jangkar. Harus dipastikan bahwa beton telah mencapai kekuatan pengerasan yang ditentukan oleh desain dan bahwa permukaannya bersih, bebas dari pasta semen yang lepas, dan tidak memiliki cekungan. Sebagai sistem pengangkutan kontinu dengan bentang panjang, kerataan keseluruhan pengering veneer sangatlah penting; setiap penyimpangan pada fondasi dapat menyebabkan pembebanan yang tidak merata pada roller, ketidaksejajaran rantai konveyor, dan kebisingan abnormal dari mekanisme servo.
Secara bersamaan, harus dilakukan inventarisasi seluruh komponen yang telah dikirim—termasuk bagian pengering utama, rangka, rakitan roller/flap, panel insulasi, kipas, perpipaan penukar panas, pembakar biomassa, unit pengumpul debu, sensor kelembapan, motor servo, kabinet kontrol, dan seal. Setiap komponen harus diberi label dan dilindungi dengan benar untuk mencegah kerusakan atau paparan kelembapan, terutama untuk item sensitif seperti bahan insulasi dan sensor presisi. Siapkan crane, waterpass presisi, kunci torsi, dan alat deteksi kebocoran; verifikasi lokasi untuk catu daya, saluran udara sirkulasi, dan port drainase/pembuangan.
II. Tata Letak, Posisi, dan Pemerataan Permukaan Dasar
Dengan menggunakan titik referensi dari gambar rencana, tandai garis pusat (memanjang dan melintang) serta garis kendali elevasi untuk seluruh mesin, dan tunjukkan posisi pemasangan untuk setiap bagian rangka. Mulai dari ujung masuk hingga ujung keluar, angkat setiap alas rangka ke posisinya. Letakkan shim di bawah alas dan gunakan waterpass presisi untuk mengkalibrasi kerataan dan kelurusan setiap bagian. Kendalikan secara ketat keselarasan memanjang dan melintang seluruh mesin untuk memastikan semua bagian rangka benar-benar sesumbu, mencegah terjadinya ketidakselarasan vertikal atau pergeseran lateral.
Setelah alas diratakan, masukkan baut jangkar dan kencangkan terlebih dahulu. Setelah memastikan bahwa kesejajaran tetap tidak berubah, lanjutkan dengan grouting sekunder. Selama masa perawatan, hindari segala aktivitas pengangkatan atau yang menimbulkan benturan. Setelah grout benar-benar mengeras, kencangkan baut jangkar dengan pola diagonal hingga torsi yang ditentukan, dan verifikasi ulang kesejajaran referensi mesin. Langkah ini adalah fondasi untuk operasi stabil seluruh sistem; banyak masalah berikutnya—seperti roller yang macet atau ketidaksejajaran (penyimpangan) lembaran venir—sering kali berasal dari kegagalan dalam meratakan dan mengkalibrasi alas dengan benar.
III. Perakitan Unit Utama dan Mekanisme Pengangkutan
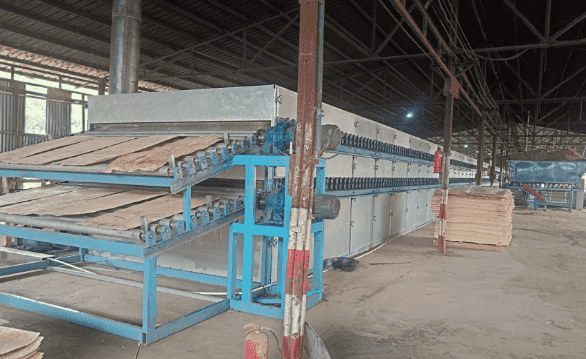
Setelah alas aman, mulailah mengangkat rumah unit pengering utama dan ruang insulasi ke tempatnya, menghubungkan bagian-bagian pengeringan individual. Pastikan semua sambungan tersegel dengan baik menggunakan bahan penyegel tahan suhu tinggi untuk mencegah kebocoran udara panas, meminimalkan kehilangan panas, dan menjaga lingkungan bengkel yang sesuai. Pasang rakitan rol internal (atau mekanisme penutup), rol pemandu/penekan, rantai, dan komponen penggerak sinkron. Sesuaikan paralelisme rol dan ketegangan rantai untuk memastikan semua unit pengangkut beroperasi dalam sinkronisasi sempurna, sehingga mencegah lembaran venir bergeser, macet, atau tergores permukaannya. Selanjutnya, sistem pengumpanan vakum otomatis ujung depan dan mekanisme pembuangan serta pembalik panel ujung belakang dipasang. Ketinggian cangkir isap dan waktu urutan pengumpanan panel disesuaikan untuk memastikan setiap venir masuk ke ruang pengering dengan lancar, tanpa benturan atau tumpang tindih. Panel insulasi termal dipasang, dan lapisan insulasi ekstra tebal diterapkan untuk meminimalkan kehilangan panas dari ruang, memastikan stabilitas proses pengeringan lambat bersuhu rendah.
IV. Integrasi Sistem Pemanas, Penghilang Debu, dan Perpipaan
Setelah struktur mekanis unit utama dirakit, sistem pemanas diintegrasikan. Komponen—termasuk pembakar biomassa, plenum udara penukar panas, saluran pemulihan panas buang, kipas sirkulasi, dan kipas induksi—diposisikan dan dihubungkan. Perpipaan udara panas dirakit sesuai gambar teknik, dengan semua flensa tersegel rapat dan dibungkus insulasi. Sistem ini menentukan keseragaman udara panas, yang sangat penting untuk mengendalikan konsistensi warna pada venir dan mencegah gosong atau retak setempat.
Sistem penghilang debu dengan lapisan air telah dipasang, dengan saluran gas buang serta perpipaan pasokan/pembuangan air yang terhubung. Uji kebocoran dilakukan, dan saluran pembuangan serta saluran luapan diperiksa untuk memastikan tidak tersumbat, memenuhi standar emisi lingkungan. Selain itu, perpipaan pemulihan panas buang dipasang untuk menangkap dan menggunakan kembali panas buang dari kiln, sehingga tercapai desain yang hemat energi. Setelah semua saluran udara dan gas buang terpasang, pemeriksaan kebocoran dilakukan untuk mengidentifikasi dan menutup setiap kebocoran udara.
V. Pengkabelan untuk Sistem Kelistrikan, Penginderaan, dan Kontrol Cerdas
Instalasi listrik mengikuti skema kontrol secara ketat. Pengkabelan untuk kabinet kontrol utama, penggerak servo, penganalisis kelembapan in-line, sensor suhu, probe tekanan, motor kipas, dan aktuator dirutekan secara terpisah—menjaga jalur tegangan tinggi dan tegangan rendah tetap terpisah—serta dibumikan secara andal untuk memastikan keselamatan listrik.
Probe suhu berbasis AI dan probe pendeteksi kelembapan dipasang di lokasi yang tepat sesuai kebutuhan proses, memastikan pengumpulan data secara real-time untuk suhu dan kadar air venir di berbagai zona di dalam ruang. Setelah pengkabelan selesai, semua sambungan diverifikasi kekencangannya dan pelabelannya yang jelas. Sakelar batas, tombol henti darurat, dan interlock keselamatan diintegrasikan ke dalam sistem untuk memastikan logika perlindungan keselamatan yang kuat. Sebelum menyalakan peralatan, pengkabelan diverifikasi dan uji isolasi dilakukan untuk menghilangkan segala risiko korsleting atau sambungan longgar. VI. Uji Coba Tanpa Beban dan Kalibrasi Bertahap
Setelah dinyalakan, peralatan memasuki fase komisioning tanpa beban—langkah penting untuk memverifikasi kualitas perakitan. Mulailah dengan menguji masing-masing mekanisme independen secara terpisah—seperti kipas sirkulasi, kipas induced-draft, sistem servo konveyor, mekanisme flipper, dan cangkir pengumpan dengan penyedot vakum—untuk memastikan arah putaran yang benar dan memeriksa adanya suara tidak wajar, getaran abnormal, atau kemacetan mekanis.
Selanjutnya, lakukan uji jalan tanpa beban secara terus-menerus pada seluruh mesin selama beberapa jam. Titik pemantauan utama meliputi kelancaran operasi roller dan flipper, sinkronisasi rantai, kenaikan suhu pada bantalan kipas, respons servo, pengaturan udara panas per zona, dan umpan balik sinyal sensor. Pada fase ini, lakukan penyesuaian seperti mengoreksi tracking belt/rantai, menyetel halus tegangan rantai, dan mengkalibrasi bukaan damper untuk memperbaiki penyimpangan mekanis yang tersisa dari tahap instalasi. Pada sisi kontrol kelistrikan, lakukan commissioning logika kontrol suhu bertingkat dan uji fungsi seperti pemanasan otomatis, pemeliharaan suhu konstan, dan proteksi suhu berlebih.
VII. Pengeringan Uji Coba dengan Material, Kalibrasi Parameter Proses, dan Penerimaan Akhir
Setelah pengujian tanpa beban berhasil diselesaikan, lanjutkan ke produksi percobaan menggunakan venir standar yang umum diproses di fasilitas tersebut (misalnya, venir kayu ekaliptus, karet, atau kayu rekayasa). Staf teknis akan bekerja bersama operator fasilitas untuk mengonfigurasi kecepatan pengeringan, suhu zona, dan laju aliran udara. Mereka akan memantau kadar air dan kerataan permukaan venir saat keluar dari mesin, sekaligus melacak metrik seperti keseragaman kadar air, pelengkungan, dan keretakan untuk terus mengoptimalkan kurva pengeringan.
Berdasarkan hasil uji coba pengeringan, sesuaikan pasokan pemanas, kecepatan aliran udara, dan kecepatan konveyor untuk menjaga kadar air tetap dalam rentang proses yang ditentukan. Ini memastikan venir tetap rata dengan variasi warna minimal, memenuhi persyaratan untuk proses pengepresan panas dan perekatan berikutnya. Secara bersamaan, evaluasi konsumsi energi—baik dalam kondisi tanpa beban maupun operasional—dan verifikasi bahwa sistem pembakaran biomassa dan penghilang debu berfungsi secara stabil dan memenuhi standar emisi.
Setelah semua indikator kinerja memenuhi persyaratan kontrak, susun catatan pemasangan, laporan komisioning, dan dokumentasi teknis (gambar, dll.). Berikan pelatihan komprehensif bagi operator fasilitas—mencakup penggunaan program otomatis, penyesuaian parameter, inspeksi rutin, pemecahan masalah dasar, dan prosedur pemeliharaan utama—untuk menyelesaikan penerimaan proyek dan secara resmi menyerahkan peralatan untuk produksi. VIII. Catatan tentang Pemasangan dan Komisioning
Untuk sistem produksi jalur panjang ini, memastikan perataan dan kelurusan yang tepat adalah prioritas utama; jangan memaksakan penyambungan rangka mesin yang tidak sejajar.
Sistem udara panas harus tertutup rapat secara menyeluruh; kebocoran udara tidak hanya meningkatkan konsumsi energi tetapi juga menyebabkan pengeringan yang tidak merata.
Probe kelembapan dan sensor suhu adalah komponen presisi; berhati-hatilah untuk mencegah kerusakan akibat suhu tinggi selama pemasangan atau pengelasan.
Periksa secara berkala sistem pemanas biomassa dan saluran pembuangan debu untuk mencegah penyumbatan akibat penumpukan debu.
Jangan mengoperasikan peralatan pada beban penuh untuk waktu yang lama sebelum commissioning selesai, karena hal ini dapat memperburuk masalah perakitan yang mendasar dan menyebabkan kerusakan komponen.
Pengering veneer otomatis penuh dari Shine Machinery menawarkan layanan terpadu—mulai dari survei lokasi dan gambar teknis hingga pemasangan di lokasi, commissioning cerdas, dan pemeliharaan purna jual. Kami menyediakan pemasangan standar di lokasi untuk berbagai model, termasuk tipe roller, tipe flap, sabuk jaring, dan sistem multilayer berkapasitas tinggi. Dirancang untuk terintegrasi secara mulus ke dalam lini produksi kayu lapis domestik maupun internasional, peralatan kami memastikan stabilitas proses pengeringan lambat bersuhu rendah, sehingga mengurangi kebutuhan untuk pengerjaan ulang veneer.