 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu



Metode Untuk Mencegah Keretakan Kayu Selama Proses Pengeringan
Metode Untuk Mencegah Keretakan Kayu Selama Proses Pengeringan
Kayu adalah bahan biomassa alami yang menunjukkan perbedaan signifikan dalam penyusutan pada berbagai arah. Selama pengeringan, jika kelembapan menguap dari permukaan jauh lebih cepat daripada kemampuannya bermigrasi dari bagian dalam, gradien kadar air yang curam akan terbentuk. Hal ini menimbulkan tegangan internal, yang menyebabkan retak permukaan, retak internal, dan belahan ujung. Cacat tersebut menurunkan kualitas papan dan venir, sehingga mengakibatkan kerugian besar bagi produsen kayu lapis, furnitur, dan panel dekoratif berbasis kayu. Pada intinya, retak disebabkan oleh kurangnya sinkronisasi antara laju pengeringan internal dan eksternal, dikombinasikan dengan pelepasan tegangan yang tidak terkendali. Berdasarkan pengalaman praktis dengan sistem pengeringan kontinu maupun berbasis kiln, beberapa metode andal untuk mencegah retak diuraikan di bawah ini.
1. Menerapkan Proses Pengeringan Lambat Bersuhu Rendah dengan Pengendalian Suhu dan Kelembapan Secara Bertahap
Ini adalah pendekatan paling mendasar dan kritis untuk mencegah retak—terutama untuk kayu keras “keras” yang rentan terbelah, seperti kayu ekaliptus dan karet. Sangat dilarang memberikan suhu tinggi dan aliran udara kuat pada kayu segera setelah masuk ke pengering.
Pada fase pengeringan awal, tahap pemanasan awal bersuhu rendah dan kelembapan tinggi harus digunakan untuk melunakkan serat kayu dan membuka jalur bagi migrasi kelembapan internal. Ini memastikan suhu kayu naik secara merata, mencegah permukaan kehilangan kelembapan terlalu cepat dan mengeras (pengerasan kulit). Saat kayu memasuki tahap pengeringan utama, suhu harus dinaikkan—dan kelembapan diturunkan—dalam langkah bertahap yang terkendali. Ini mengatur laju penguapan kelembapan, memastikan kelembapan internal dapat bermigrasi ke permukaan dengan kecepatan yang sejalan dengan penguapan.
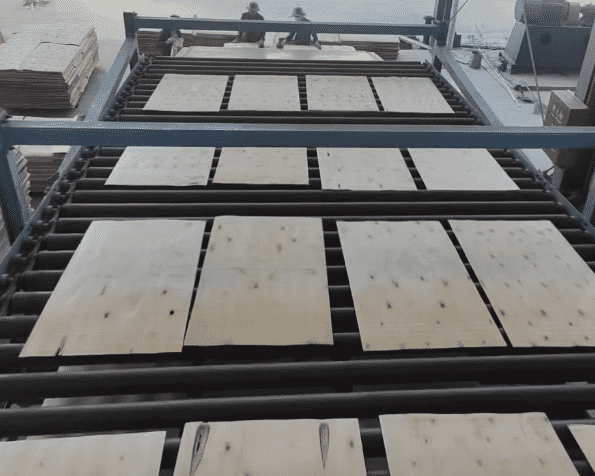
Untuk pengering rol atau pengering sabuk jaring kontinu, sistem dapat dibagi menjadi zona suhu yang berbeda: zona pemanasan awal dan pengondisian kelembapan di bagian awal, zona dehidrasi laju tetap di bagian tengah, dan zona penyeimbangan/pengondisian akhir. Untuk kayu dengan kadar air awal yang tinggi atau ketebalan yang lebih besar, laju kenaikan suhu harus dijaga tetap rendah; tujuannya bukanlah pengeringan cepat. Saat kadar air mendekati tingkat target, kayu harus melalui fase penyeimbangan (pengondisian) untuk meminimalkan variasi kelembapan di seluruh batch, menghilangkan tegangan pengeringan, dan mencegah retak sekunder setelah kayu keluar dari pengering.
II. Penyegelan Ujung Serat untuk Mencegah Retak Ujung
Kelembapan bergerak jauh lebih cepat sepanjang serat kayu daripada melintang serat; akibatnya, bagian ujung kehilangan kelembapan paling cepat, sehingga retak ujung menjadi cacat yang paling umum.
Sebelum pengeringan, oleskan lilin parafin atau pelapis khusus penyegel ujung pada ujung papan atau venir. Ini menyegel pori-pori, memperlambat penguapan kelembapan di ujung, dan menyeimbangkan laju pengeringan antara permukaan papan dan ujungnya. Saat memuat, pastikan udara panas tidak bertiup langsung ke ujung kayu. Saat menumpuk, letakkan sticker pengering (penyangga) dekat dengan ujung dan sejajarkan dengan rapat untuk meminimalkan luas permukaan yang terpapar aliran udara. Jika sudah ada retakan ujung kecil, potong bagian yang terkena sebelum pengeringan untuk mencegah retakan memanjang atau melebar selama proses.
III. Penumpukan dan Penataan yang Tepat untuk Memastikan Aliran Udara yang Merata
Baik di kiln pengering maupun pengering venir kontinu, aliran udara yang tidak merata adalah penyebab utama retakan lokal.
Saat menumpuk kayu untuk pengeringan kiln, gunakan sticker pengering yang lurus dan seragam. Sejajarkan secara vertikal dan beri jarak yang konsisten untuk memastikan saluran aliran udara yang jelas antar lapisan, sambil menghindari pembengkokan atau penghancuran kayu. Sisakan celah ventilasi antar tumpukan untuk mencegah terbentuknya pusaran lokal atau "zona mati" (kantong udara stagnan).
Untuk pengering venir jenis rol atau sabuk jaring, pastikan venir tersusun rapi, tidak saling tumpang tindih, dan lurus, sambil mempertahankan laju umpan yang stabil. Periksa kipas dan saluran udara secara berkala untuk mengoreksi ketidakseimbangan aliran udara dan mencegah udara berkecepatan tinggi yang terkonsentrasi menghantam area tertentu pada kayu. Di area dengan aliran udara berlebihan atau kecepatan angin tinggi, permukaan kayu dapat mengering terlalu cepat sehingga menimbulkan retak permukaan; sebaliknya, di area dengan ventilasi kurang, kayu dapat tetap lembap dan basah di bagian dalam, yang sering menyebabkan retak internal di kemudian hari. Aliran udara yang seragam dan stabil sangat penting untuk memastikan seluruh batch kayu mengering pada laju yang merata.
IV. Pengukusan Tepat Waktu (Pelembapan Antara) untuk Meredakan Tegangan Pengeringan
Saat kayu mencapai ambang batas kadar air kritis—terutama di dekat titik jenuh serat—tegangan internal mencapai puncaknya, membuat material sangat rentan terhadap retak permukaan dan retak internal. Pada tahap ini, proses pengondisian dengan penguapan—yang juga dikenal sebagai pengondisian ulang antara—harus dilakukan.
Dengan menyuntikkan uap jenuh bertekanan rendah, kelembapan di dalam kiln dinaikkan secara singkat. Hal ini memungkinkan lapisan permukaan kayu yang terlalu kering menyerap kembali sebagian kelembapan, memulihkan elastisitas serat, meredakan tegangan tarik permukaan, dan mempersempit selisih kadar air antara permukaan dan bagian inti.
Untuk kayu keras, bahan tebal, dan spesies kayu berisiko tinggi, disarankan untuk menyertakan satu atau dua siklus pengondisian perantara tambahan. Menjelang akhir proses pengeringan, perlakuan penyeimbangan akhir (ekualisasi) juga harus dilakukan. Pengondisian bukan tentang membasahi kembali kayu; melainkan metode untuk meredakan tegangan. Melanjutkan proses pengeringan yang stabil setelah perlakuan ini secara signifikan menurunkan risiko retak internal laten—banyak retakan internal yang tidak terlihat mata dapat dicegah melalui protokol pengukusan yang dijalankan dengan benar.
V. Terapkan Pemilahan Bahan Baku Dan Pengeringan Secara Batch Berdasarkan Kadar Air Awal Dan Ketebalan.
Mencampur kayu dengan tingkat kadar air, ketebalan, atau spesies yang sangat bervariasi dalam satu kiln membuat penetapan jadwal pengeringan yang seragam menjadi tidak mungkin. Akibatnya, sebagian potongan kayu akan mengering terlalu cepat dan retak, sementara yang lain tetap kurang kering.
Sebelum memuat, ukur kadar air awal dan kelompokkan kayu ke dalam grup berdasarkan rentang kadar air, ketebalan papan, dan spesies kayu. Terapkan jadwal pengeringan yang lembut untuk papan tebal dan kayu keras berdensitas tinggi, sementara gunakan parameter pengeringan kontinu yang sesuai untuk venir tipis. Jika venir hasil kupas putar yang baru memiliki kadar air awal yang sangat tinggi, lakukan pra-pengeringan alami—jika kondisi memungkinkan—untuk menurunkan kadar air ke rentang yang dapat dikelola sebelum pengeringan dalam kiln. Hal ini mengurangi tekanan dehidrasi selama fase pengeringan dan menurunkan kemungkinan terjadinya retak. Selain itu, buang bahan apa pun yang memiliki lubang serangga, hati kayu, kayu reaksi (kayu tarik/kayu tekan), atau serat yang terpuntir; kayu semacam itu secara inheren memiliki tegangan internal yang tinggi dan memberikan margin kesalahan yang sangat kecil selama proses pengeringan.
VI. Kelola Stabilitas Pendinginan dan Penyimpanan Setelah Pembongkaran untuk Mencegah Retak yang Tertunda.
Sering kali, retak tidak terjadi di dalam kiln, melainkan setelah kayu dikeluarkan. Jika kayu yang telah dikeringkan pada suhu tinggi tiba-tiba terpapar lingkungan yang lebih dingin dan lebih kering, suhu permukaannya akan turun dengan cepat, dan keseimbangan kelembapan akan terganggu—menciptakan tegangan baru yang merusak. Setelah kayu keluar dari peralatan pengeringan, kayu tidak boleh langsung ditumpuk di area terbuka. Sebaliknya, kayu harus terlebih dahulu ditempatkan di ruang “pendinginan”—lingkungan dengan suhu dan kelembapan yang stabil—untuk memungkinkan pendinginan bertahap, penyeimbangan kadar air, dan pelepasan tegangan internal. Hanya setelah proses ini selesai, kayu boleh dipindahkan ke bengkel untuk diproses lebih lanjut atau ditempatkan di gudang penyimpanan. Untuk lini produksi kontinu, zona pendinginan berinsulasi dapat diintegrasikan di ujung pengeluaran untuk meminimalkan dampak perubahan suhu dan kelembapan mendadak dari lingkungan eksternal. Setelah papan jadi atau venir dipindahkan ke gudang penyimpanan, gudang harus dijaga pada tingkat kelembapan yang konsisten; menghindari fluktuasi yang sering antara kondisi kering dan lembap sangat penting untuk mencegah material retak atau melengkung selama penggunaan berikutnya.
Mencegah retak selama pengeringan kayu pada intinya adalah masalah pengelolaan gradien kadar air dan tegangan internal secara tepat. Tidak ada satu metode pun yang dapat menyelesaikan semua masalah keretakan; produksi yang efektif memerlukan pendekatan komprehensif—menggabungkan persiapan bahan baku bertingkat, penyegelan ujung, pembuatan profil suhu dan kelembapan bertahap, aliran udara yang merata, pengondisian antara, dan pendinginan terkendali saat pengeluaran. Ini harus dilengkapi dengan pemantauan kadar air online real-time yang cerdas, dengan parameter pengeringan disesuaikan secara fleksibel sesuai dengan spesies kayu tertentu.
Bagi produsen kayu lapis dan perusahaan pengolahan venir, kunci untuk menurunkan biaya dan meningkatkan efisiensi dalam proses pengeringan terletak pada memprioritaskan kualitas pengeringan yang stabil dan meminimalkan tingkat penolakan akibat keretakan—sambil tetap mempertahankan kapasitas produksi.


