 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu



Masalah Umum yang Perlu Dipertimbangkan dalam Produksi Bekisting Konstruksi
Masalah Umum yang Perlu Dipertimbangkan dalam Produksi Bekisting Konstruksi
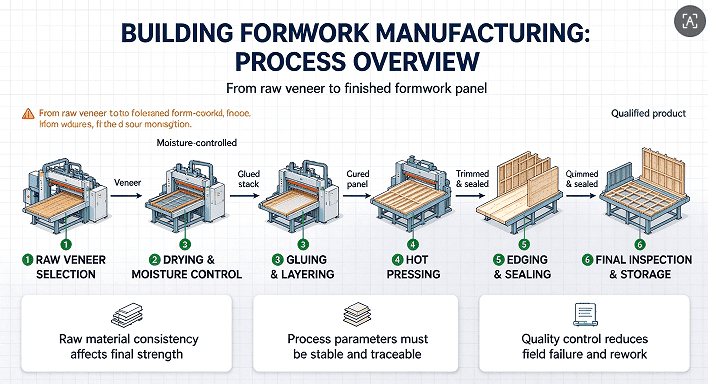
Bekisting konstruksi berfungsi sebagai substrat inti untuk membentuk beton. Kualitas bekisting secara langsung menentukan kehalusan permukaan dan akurasi dimensi komponen beton, sekaligus juga berdampak pada keselamatan konstruksi, jumlah kali bekisting dapat digunakan kembali, dan biaya proyek secara keseluruhan. Banyak produk bekisting di pasaran mengalami masalah seperti blistering, delaminasi, tepi yang menggelembung saat terkena air, dan deformasi—masalah yang sebagian besar berasal dari kelalaian dalam pengendalian produksi. Mulai dari pemilihan bahan baku, pengeringan venir, perekatan dan perakitan, pengepresan panas dan laminasi, hingga pemangkasan tepi, penyegelan, dan inspeksi akhir di pabrik, setiap tahap memiliki risiko potensial yang mudah terlewatkan. Di bawah ini, kami uraikan masalah produksi umum dan titik kendali utama.
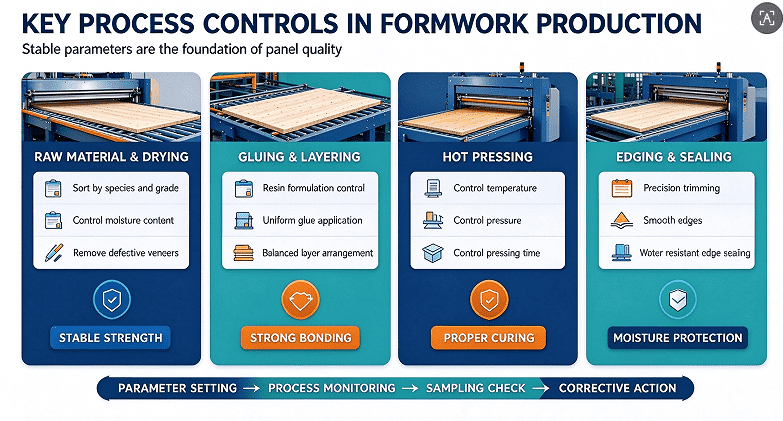
Veneer bahan baku menjadi fondasi kualitas bekisting dan merupakan tahap yang paling rentan terhadap ketidakkonsistenan. Untuk menekan biaya, sebagian produsen mencampur veneer dari spesies kayu dan kelas yang berbeda, sehingga menghasilkan variasi ketebalan yang signifikan, retakan pada sisi belakang, dan gugusan mata kayu—semuanya membuat panel jadi sangat rentan terhadap pelengkungan dan deformasi. Pengendalian kadar air veneer sangat krusial: jika kadar air terlalu tinggi, uap air internal menguap selama pengepresan panas, menciptakan tekanan internal yang menyebabkan blistering dan delaminasi. Sebaliknya, jika kadar air terlalu rendah, veneer menjadi rapuh; hal ini menghambat penetrasi perekat yang tepat selama perekatan, mengurangi kekuatan ikatan, dan menyebabkan panel terdelaminasi setelah bekisting dilepas. Selama produksi, sangat penting untuk menyortir veneer berdasarkan spesies kayu dan kelas, menggunakan peralatan pengeringan dengan kontrol suhu yang stabil untuk menjaga kadar air dalam rentang teknis yang ditentukan, dan membuang veneer dengan retakan parah, pembusukan, atau kerusakan akibat serangga untuk mencegah bahan di bawah standar masuk ke tahap produksi berikutnya.
Proses formulasi dan aplikasi perekat menentukan ketahanan inti bekisting terhadap perebusan dan perendaman air. Karena bekisting konstruksi sering terpapar bubur beton dan kelembapan, penggunaan jenis perekat yang salah atau rasio pencampuran yang tidak tepat akan secara langsung mengakibatkan frekuensi penggunaan ulang yang lebih rendah. Masalah umum meliputi: persiapan perekat resin fenolik yang tidak tepat (seperti penyesuaian sembarangan pada proporsi agen pengeras atau pengisi); aplikasi perekat yang tidak merata, sehingga menimbulkan area dengan lem yang kurang atau berlebihan; dan kegagalan menyesuaikan suhu perekat atau waktu gel sebagai respons terhadap fluktuasi suhu dan kelembapan bengkel. Aplikasi perekat yang kurang menyebabkan ikatan lemah, sedangkan akumulasi perekat berlebihan mengakibatkan pengerasan yang tidak sempurna; kedua masalah tersebut menyebabkan delaminasi cepat saat terpapar air. Selain itu, kepatuhan lingkungan sangat penting—perekat dengan kadar formaldehida bebas yang berlebihan tidak memenuhi standar penilaian dampak lingkungan dan persyaratan akses pasar. Selama produksi, sangat penting untuk menstandarkan formulasi perekat, menjaga laju aplikasi yang konsisten, memastikan pencampuran dan penyaringan perekat yang menyeluruh, serta melakukan pemeriksaan acak secara berkala terhadap kekuatan ikatan dan ketahanan rebus.
Proses perakitan dan pelapisan merupakan tahap kunci untuk mengendalikan deformasi panel dan toleransi ketebalan. Banyak produsen menangani perakitan secara sembarangan—menggunakan venir dengan arah serat yang tidak sejajar atau pelapisan simetris yang tidak seimbang—yang menciptakan tegangan internal yang tidak merata. Hal ini menyebabkan panel jadi melengkung atau terpuntir saat terpapar fluktuasi suhu dan kelembapan. Masalah umum lainnya termasuk venir yang tumpang tindih, celah berlebihan, atau pencampuran venir dengan panjang yang berbeda-beda, yang semuanya mengakibatkan permukaan tidak rata dan penyimpangan ketebalan lokal; cacat tersebut menyebabkan celah besar selama perakitan di lokasi dan potensi kebocoran bubur beton. Perakitan harus mengikuti prinsip simetri: venir yang berdekatan harus memiliki arah serat yang tegak lurus, dan venir dengan ketebalan berbeda harus dikombinasikan secara logis. Penyelarasan dan pengendalian celah yang tepat wajib dilakukan, begitu juga dengan pra-pengepresan tumpukan panel untuk mengeluarkan udara yang terperangkap, yang mencegah tergelincir atau perpindahan selama pengepresan panas.
Fluktuasi parameter pengepresan panas merupakan penyebab utama timbulnya gelembung, delaminasi, dan cacat permukaan. Suhu, tekanan, dan waktu tahan (holding time) harus seimbang secara tepat. Jika suhu terlalu rendah atau waktu tahan tidak cukup, perekat tidak akan mengeras sempurna, sehingga ketahanan air menjadi buruk. Sebaliknya, jika suhu terlalu tinggi atau laju pemanasan terlalu cepat, perekat permukaan dapat mengeras sebelum waktunya, sehingga menjebak kelembapan dan zat volatil di dalamnya; hal ini menciptakan tekanan internal yang menyebabkan gelembung, serta retak atau kerapuhan pada kertas pelapis. Tekanan yang tidak cukup mencegah perekat menembus venir secara memadai, sehingga ikatan menjadi lemah, sedangkan tekanan berlebihan dapat meremukkan venir, menyebabkan penipisan permukaan, tereksposnya lapisan di bawahnya, dan penurunan kekuatan keseluruhan. Untuk panel berlapis film, perhatian cermat juga harus diberikan pada penerapan kertas pelapis; tekanan yang tidak stabil dapat menyebabkan film berkerut atau terlepas di area tertentu. Di bengkel produksi, mesin pengepres panas harus dikalibrasi secara berkala. Parameter proses—seperti kurva suhu dan tekanan—harus dikonfigurasi berdasarkan ketebalan panel yang spesifik dan jenis perekat yang digunakan. Parameter harus tetap konsisten untuk semua panel dalam batch yang sama; penyesuaian sewenang-wenang berdasarkan pengalaman pribadi dilarang keras.
Pemangkasan tepi dan penyegelan tepi adalah langkah kritis yang sering diabaikan, namun sangat memengaruhi masa pakai panel. Jika alat pemotong yang digunakan untuk memangkas panel besar setelah pengepresan panas tumpul atau posisinya tidak tepat, tepi dapat mengalami geram atau terkelupas. Hal ini mengekspos serat kayu, yang kemudian dapat menyerap kelembapan di lokasi konstruksi, menyebabkan pembengkakan cepat, delaminasi, dan pembusukan yang menyebar ke dalam dari tepi. Praktik keliru yang umum di industri melibatkan pengurangan mutu selama proses penyegelan tepi—seperti tidak menyegel tepi, mengaplikasikan sealant dengan ketebalan yang tidak memadai, atau menggunakan sealant dengan ketahanan air yang buruk. Hal ini memungkinkan air hujan atau bubur semen menembus inti panel, membuat bekisting tidak dapat digunakan setelah hanya satu atau dua kali pemakaian. Proses produksi yang tepat memastikan pemotongan yang bersih dan presisi serta tepi yang halus dan diamplas. Proses ini memerlukan penggunaan sealant tepi fenolik yang tahan air, diaplikasikan dalam setidaknya dua lapisan merata untuk memastikan tepi tersegel sepenuhnya, sehingga menghalangi segala jalur masuknya kelembapan.
Kontrol kualitas permukaan berlapis film secara langsung memengaruhi kemudahan pelepasan bekisting (demolding) dan tampilan akhir beton. Bekisting konstruksi berlapis film harus memiliki permukaan yang halus dan tahan aus yang memungkinkan pelepasan mudah dari beton. Cacat umum meliputi daya rekat kertas pelapis yang buruk—menyebabkan kertas menempel pada beton saat pelepasan bekisting—serta lubang jarum pada permukaan, goresan, kerutan, atau ketebalan film yang tidak merata (yang dapat menyebabkan transparansi lokal). Masalah ini sering berasal dari kertas pelapis berkualitas buruk, tekanan yang tidak merata selama pengepresan panas, permukaan substrat yang tidak rata, atau debu di bengkel yang mengendap pada panel. Selama produksi, sangat penting untuk menjaga permukaan panel tetap bersih, memilih kertas pelapis fenolik yang sesuai, dan mengontrol suhu serta tekanan secara ketat selama proses pengepresan panas. Setiap panel jadi harus menjalani inspeksi visual untuk mengidentifikasi dan membuang unit yang memiliki goresan, gelembung, atau cacat yang dapat mengganggu proses pelepasan bekisting.
Terakhir, pengawetan, penyimpanan, dan inspeksi pra-pengiriman panel jadi tidak boleh diabaikan. Panel yang baru keluar dari hot-press masih mengandung tegangan internal; jika langsung dikemas dan dikirim, panel sangat rentan mengalami deformasi di kemudian hari. Panel jadi harus ditumpuk dengan aman di area pengawetan yang berventilasi baik dan ternaungi, sehingga kadar airnya dapat stabil secara bertahap. Menyimpan bekisting di lingkungan lembap atau membiarkannya terpapar sinar matahari langsung dapat menyebabkan penuaan permukaan, retaknya lapisan pelindung, dan deformasi akibat penyerapan kelembapan. Selain itu, banyak pabrik tidak memiliki prosedur pengambilan sampel yang terstandarisasi, hanya mengandalkan inspeksi visual alih-alih menguji toleransi ketebalan, kekuatan lentur statis, kekuatan ikatan, atau ketahanan rebus. Hal ini menyebabkan produk di bawah standar sampai ke lokasi konstruksi dan menimbulkan keluhan pelanggan. Sangat penting untuk menerapkan sistem pengambilan sampel berbasis batch—di mana sampel dari setiap batch diuji—untuk memantau toleransi panjang, lebar, dan ketebalan, serta akurasi diagonal. Setiap batch harus diberi label yang jelas dengan spesifikasinya untuk memastikan ketertelusuran penuh.
Selain itu, keselamatan kerja dan kepatuhan lingkungan merupakan persyaratan wajib dalam proses produksi. Operasi seperti pengeringan venir, pengepresan panas, dan persiapan perekat menghasilkan debu dan gas buang organik; oleh karena itu, sistem pengumpulan debu dan pengolahan gas buang harus beroperasi secara andal untuk memenuhi standar analisis dampak lingkungan. Pelindung yang tidak memadai pada peralatan seperti mesin pres panas dan gergaji panel menimbulkan risiko tinggi kecelakaan kerja. Selain itu, perekat dan agen pengeras adalah zat kimia yang menimbulkan bahaya keselamatan jika disimpan atau diangkut secara tidak tepat.
Secara ringkas, produksi bekisting konstruksi merupakan sistem yang sangat terintegrasi. Masalah kualitas jarang berasal dari satu proses saja; sebaliknya, masalah tersebut merupakan hasil kumulatif dari faktor-faktor yang melibatkan bahan baku, peralatan, teknik produksi, dan manajemen. Untuk memastikan kualitas produk yang konsisten dan meningkatkan jumlah kali bekisting dapat digunakan kembali, produsen harus mengalihkan fokus mereka dari inspeksi reaktif (memilah papan cacat setelah produksi) ke pengendalian proaktif. Dengan menetapkan proses terstandarisasi di setiap tahap—mulai dari pemilihan bahan baku, pengeringan, formulasi perekat, dan pengepresan panas hingga penyegelan tepi dan inspeksi penyimpanan akhir—serta dengan mempertahankan parameter yang stabil sambil meminimalkan intervensi manual yang sewenang-wenang, produsen dapat secara konsisten menghasilkan bekisting konstruksi berkualitas tinggi yang memiliki permukaan halus, ikatan kuat, serta ketahanan air dan daya tahan yang sangat baik.


