 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu



Analisis Tantangan dalam Pengeringan Venir Birch dan Pendekatan Baru untuk Mitigasi Cacat
Analisis Tantangan dalam Pengeringan Venir Birch dan Pendekatan Baru untuk Mitigasi Cacat
Dengan dasar berwarna terang yang bersih dan serat halus serta tembus cahaya, kayu birch sangat dihargai untuk aplikasi kelas atas seperti panel dekoratif, papan furnitur berlapis, dan papan belakang piano. Namun, struktur berpori unik kayu birch—yang dicirikan oleh pembuluh padat dan halus serta proporsi jaringan berdinding tipis yang tinggi—membuatnya sangat sensitif terhadap tegangan pengeringan dan fluktuasi suhu serta kelembapan lingkungan. Banyak pabrik mencoba memproses venir birch menggunakan parameter pengeringan yang semula dikembangkan untuk poplar atau eukaliptus, yang sering kali menyebabkan berbagai cacat mutu. Pengelolaan pengeringan yang efektif bukan sekadar menyesuaikan suhu dan kecepatan; diperlukan pengendalian yang presisi berdasarkan pola migrasi kelembapan, dinamika aliran udara, dan evolusi tegangan internal di dalam venir. Pembahasan ini mencakup aspek-aspek kunci pengelolaan pengeringan, akar penyebab cacat umum, dan strategi perbaikan.
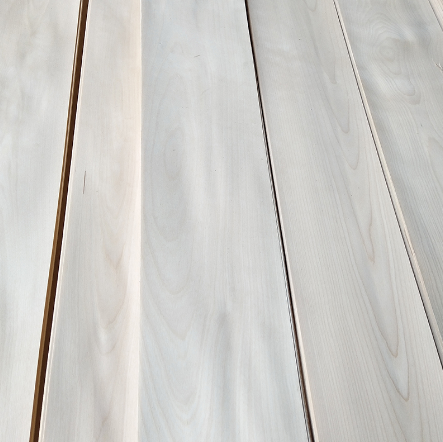
I. Pertimbangan Utama untuk Pengeringan Veneer Birch
1. Atasi tegangan yang mendasari dari tahap pengupasan putar; jangan mengaitkan semua cacat hanya pada proses pengeringan.
Banyak retakan dan kerutan yang diakibatkan oleh pengeringan berasal dari fase pengupasan putar. Karena kayu birch relatif ulet, sudut pisau yang tidak tepat atau celah batang penekan yang salah selama pemotongan dapat menyebabkan tegangan tekan laten menumpuk di dalam venir. Begitu venir tersebut masuk ke pengering, hilangnya kelembapan memicu pelepasan tegangan internal ini, sehingga menyebabkan terbelah atau retak. Selain itu, terdapat perbedaan signifikan antara kayu teras dan kayu gubal birch: kayu teras lebih padat dan lebih tahan terhadap pengeluaran kelembapan, sedangkan kayu gubal memiliki kandungan gula yang lebih tinggi, sehingga lebih rentan mengalami perubahan warna saat terpapar panas. Venir kayu teras dan kayu gubal harus disortir dan diproses secara terpisah, bukan dicampur bersama di jalur pengeringan. Selain itu, goresan permukaan akibat pisau pemotong dan ketidakseragaman ketebalan dapat menyebabkan laju penguapan kelembapan yang tidak merata di seluruh venir, sehingga lebih memperparah cacat pengeringan.
2. Prioritaskan kualitas media udara panas; kendalikan kadar debu dan oksigen secara ketat.
Mengingat tampilan kayu lapis birch yang bersih dan mulus, persyaratan untuk kemurnian media udara panas jauh lebih ketat dibandingkan dengan kayu lapis campuran spesies standar. Jika gas buang dari tungku pengering masuk ke saluran udara, atau jika debu kayu bersirkulasi bersama udara panas dan menempel pada permukaan kayu lapis, hal ini dapat menimbulkan residu berkabut dan berbintik-bintik yang mustahil untuk dilap. Selain itu, dalam lingkungan bersuhu tinggi dan kaya oksigen, zat ekstraktif terlarut dalam kayu birch rentan terhadap oksidasi dan perubahan warna. Selama produksi, sistem penghilang debu dan penukar panas harus dipantau secara terus-menerus; prioritas harus diberikan pada penggunaan udara bersih yang dipanaskan (melalui penukar panas) daripada membiarkan gas buang hasil pembakaran langsung bersentuhan dengan kayu lapis. Kadar air udara yang bersirkulasi juga harus disesuaikan secara dinamis. Pada tahap tengah dan akhir proses pengeringan, hindari penggunaan aliran udara berkecepatan tinggi dengan kelembapan rendah secara berkepanjangan, karena hal ini dapat menyegel permukaan—menciptakan “cangkang keras” yang memerangkap kelembapan di dalam—fenomena yang biasa disebut “pengerasan permukaan”.
3. Menyeimbangkan migrasi kelembapan dalam arah melintang dan memanjang untuk meminimalkan perbedaan antara kedua sisi venir
Paparan panas dan aliran udara yang tidak merata pada permukaan atas dan bawah venir merupakan penyebab utama terjadinya lengkungan. Selain menyeimbangkan aliran udara antara nozel atas dan bawah, perhatian juga harus diberikan pada distribusi aliran udara di seluruh lebar pengering. Di dekat dinding samping, udara cenderung mengalami aliran balik atau pusaran, yang dapat menyebabkan venir di bagian tepi mengering terlalu cepat—sehingga menimbulkan retak—atau tetap lembap karena aliran udara yang tidak memadai. Deflektor aliran udara dapat digunakan untuk menyempurnakan distribusi udara, memastikan laju penguapan yang konsisten di seluruh lebar. Pada pengering kontinu, transisi antara zona suhu harus dilakukan secara bertahap; perubahan suhu yang mendadak dan “seperti tebing” dapat mengganggu laju migrasi kelembapan dan menyebabkan konsentrasi tegangan.
4. Mengelola proses pendinginan dan pembuangan untuk mencegah venir bersuhu tinggi tiba-tiba terpapar suhu lingkungan
Banyak produsen hanya berfokus pada parameter di zona pengeringan, mengabaikan fase pendinginan selama pengeluaran. Ketika venir kayu birch berada pada suhu tinggi, dinding selnya berada dalam keadaan rileks. Jika tiba-tiba bertemu udara ambien bengkel yang lebih dingin, permukaannya mendingin dan menyusut dengan cepat, menghasilkan tegangan termal yang intens. Hal ini sering mengakibatkan pola retakan halus seperti jaring pada permukaan. Selain itu, fluktuasi kadar air yang cepat tersebut menyebabkan pelembapan kembali yang tidak merata di kemudian hari. Tahap pendinginan terkendali harus diterapkan setelah proses pengeringan, memungkinkan suhu venir turun secara bertahap sebelum dipindahkan ke area penyimpanan kesetimbangan. Ruang pengondisian bukan sekadar untuk penyimpanan; ruang tersebut harus mempertahankan lingkungan suhu dan kelembapan yang stabil. Ini memungkinkan kelembapan di dalam venir terdistribusi secara bertahap, sehingga melepaskan tegangan internal sisa.
5. Menetapkan Target Kadar Air yang Berbeda Berdasarkan Penggunaan Akhir
Berbagai aplikasi hilir untuk venir memerlukan kisaran kadar air optimal yang berbeda-beda. Untuk venir kayu birch yang ditujukan sebagai venir muka atau untuk panel pra-finishing (dicat/dilakuer), kadar air tidak boleh terlalu rendah. Sebaliknya, untuk venir yang digunakan dalam kayu lapis struktural—atau yang akan dikirim ke daerah kering—kadar air dapat ditetapkan pada tingkat yang lebih rendah. Menerapkan standar kadar air yang seragam secara menyeluruh bermasalah: hal ini akan menyebabkan penyerapan kelembapan dan deformasi berikutnya selama penggunaan selanjutnya, atau mengakibatkan kerapuhan berlebihan, yang menyebabkan tingkat kerusakan tinggi selama pemrosesan. Tingkat kadar air target juga harus disesuaikan secara halus untuk memperhitungkan fluktuasi kelembapan bengkel antara musim hujan dan musim kemarau.
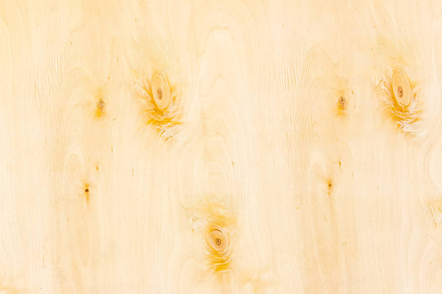
II. Cacat Umum dalam Pengeringan Venir Kayu Birch: Penyebab dan Strategi Perbaikan yang Ditargetkan
1. Retak Mikro Seperti Jaringan dan Retak Halus “Cangkang Kura-kura” (Berbeda dari Belah Ujung Sederhana)
Penyebab: Selama tahap tengah dan akhir pengeringan, permukaan kehilangan kelembapan terlalu cepat, membentuk “cangkang keras” yang menghambat difusi kelembapan internal ke luar; ekspansi internal yang dihasilkan memberikan tegangan pada lapisan permukaan. Selain itu, pendinginan cepat saat keluar dari pengering menciptakan tegangan guncangan termal, yang memperparah tegangan yang sudah ada dari proses pemotongan putar awal.
Strategi Perbaikan: Terapkan pelembapan terkendali selama fase tengah pengeringan untuk melembutkan permukaan venir dan menghilangkan efek “kulit keras”. Perlambat laju kenaikan suhu pada tahap tengah dan akhir, serta kurangi kecepatan aliran udara. Terapkan zona “pendinginan lambat” untuk memastikan venir bersuhu tinggi tidak terkena hembusan udara dingin secara langsung. Kalibrasi secara berkala batang penekan dan celah pisau selama proses pengupasan putar untuk meminimalkan tegangan awal yang masuk ke venir. Venir yang sudah menunjukkan retakan halus seperti jaringan harus diturunkan kualitasnya, disortir secara terpisah, dan dikeluarkan dari tahap pengepresan panas.
2. Perubahan Warna Abu-abu atau Keruh Setempat pada Permukaan Venir (Tanpa Bercak Jamur/Fungi yang Jelas)
Penyebab: Akumulasi debu atau partikel karbon halus yang terdapat dalam aliran udara panas; kontaminasi permukaan venir oleh kabut minyak atau gas pembakaran akibat kebocoran pada sistem penukar panas; atau paparan berkepanjangan terhadap kondisi kelembapan tinggi, yang menyebabkan zat ekstraktif kayu secara perlahan bermigrasi ke permukaan. Langkah perbaikan: Bersihkan debu secara rutin dari saluran udara, penukar panas, dan nosel; periksa dan perbaiki struktur penyekat penukar panas. Untuk sistem pemanas berbahan bakar biomassa, pastikan filtrasi gas buang berjalan efektif. Pada fase pengeringan awal, lewati dengan cepat tahap kelembapan tinggi—di mana uap air mudah dilepaskan—untuk menghindari paparan berkepanjangan pada kondisi suhu rendah hingga sedang dengan kelembapan tinggi. Cegah venir basah mentah terkontaminasi tanah; lakukan pembersihan sederhana pada permukaan venir untuk menghilangkan kotoran dan pasir sebelum dimasukkan ke dalam pengering.
3. Lengkungan satu sisi atau puntiran berbentuk huruf S pada venir
Penyebab: Ketebalan tidak merata (lebih tipis di satu sisi, lebih tebal di sisi lain); aliran udara tidak merata di seluruh lebar, menyebabkan satu sisi mengering lebih cepat daripada sisi lainnya; pengumpanan miring, sehingga satu sisi terus-menerus terpapar aliran udara lebih banyak; atau perbedaan awal kadar air antara permukaan atas dan bawah venir.
Langkah perbaikan: Pasang perangkat penyelarasan/koreksi di stasiun pengumpanan untuk memastikan venir berada di tengah selama pengangkutan. Sortir venir berdasarkan ketebalan untuk meminimalkan variasi dalam setiap kelompok. Sesuaikan deflektor udara di kedua sisi untuk menyeimbangkan aliran udara. Secara manual pisahkan venir yang memiliki perbedaan signifikan antara permukaan atas dan bawah sebelum pengumpanan, dan proses secara terpisah.
4. Gradien kadar air internal yang tinggi (luar kering, dalam basah), menyebabkan blistering atau delaminasi selama pengepresan panas
Penyebab: Kecepatan mesin yang berlebihan menyebabkan waktu pengeringan tidak cukup; profil suhu pengeringan yang terlalu tinggi pada awalnya, menyebabkan pori-pori permukaan menutup terlalu dini; atau memproses venir tebal dan tipis pada jalur yang sama, di mana kelembapan pada venir yang lebih tebal tidak dapat keluar tepat waktu.
Langkah perbaikan: Untuk venir birch tebal, gunakan laju pemanasan awal yang lebih lambat dan perpanjang siklus pengeringan secara keseluruhan. Terapkan strategi pengendalian kelembapan bertahap: pemanasan awal dengan kelembapan tinggi, dehidrasi stabil pada tahap tengah, dan pengondisian/penyeimbangan kelembapan pada tahap akhir. Pisahkan secara ketat jalur produksi atau batch untuk venir dengan ketebalan berbeda. Tingkatkan pemeriksaan acak kadar air inti, bukan hanya mengandalkan pembacaan kelembapan permukaan.
5. Munculnya lekukan atau lubang seperti jarum pada permukaan venir
Penyebab: Gelembung udara internal atau penguapan cepat uap air di dalam venir basah, yang merobek dinding sel; pemanasan terlalu cepat, menyebabkan uap air internal mendidih dan menguap; atau cacat yang sudah ada pada bahan baku—seperti lubang serangga atau kantong resin—yang menjadi lebih jelas setelah pengeringan. Langkah perbaikan: Terapkan kenaikan suhu bertahap di zona pemanasan awal agar uap air internal dapat berdifusi secara stabil, mencegah penguapan cepat; kurangi kecepatan udara panas pada tahap pengeringan awal untuk memperlambat pengerasan permukaan; buang venir mentah yang mengandung lubang serangga atau tanda-tanda pembusukan; dan biarkan venir kupas basah beristirahat sebentar untuk meredakan tegangan internal sebelum masuk ke pengering.
6. Noda biru sekunder atau pertumbuhan jamur pada venir kering di penyimpanan
Penyebab: Kadar air akhir melebihi spesifikasi; kelembapan tinggi dan ventilasi buruk di area pengondisian/penyimpanan; penumpukan terlalu rapat yang menghalangi aliran udara ke inti tumpukan dan menyebabkan penyerapan kelembapan setempat; kontak dengan lantai atau dinding yang lembap.
Langkah perbaikan: Pantau kadar air akhir secara ketat dan keringkan ulang vinir yang melebihi batas; pastikan ventilasi dan pengendalian kelembapan di area penyimpanan dilakukan secara teratur; buat saluran udara di dalam tumpukan vinir dan gunakan palet untuk meninggikannya dari lantai guna mencegah penyerapan kelembapan dari tanah; utamakan penempatan vinir yang baru dikeringkan di area berventilasi baik, dan hindari menyimpannya bersama produk setengah jadi yang berkelembapan tinggi.
Pengeringan venir birch pada dasarnya adalah proses “mengelola tegangan, menstabilkan kadar air, dan memastikan kebersihan.” Berbeda dengan jenis kayu yang tujuan utamanya adalah dehidrasi cepat, birch memerlukan laju migrasi kadar air yang stabil dan terkendali. Tidak ada parameter proses yang tetap dan permanen; sebaliknya, pengaturan harus terus disesuaikan berdasarkan faktor-faktor seperti asal log, musim panen, ketebalan venir, dan status operasional sistem pemanas. Dengan berfokus pada tahapan yang sering terlewatkan—seperti pengelolaan sebelum pengupasan venir, menjaga kondisi udara panas yang bersih, dan menerapkan fase pendinginan/ekuilibrasi yang terkendali—seseorang dapat secara konsisten menghasilkan venir birch yang bersih, rata, dan seragam dalam kadar air, memenuhi standar ketat yang dibutuhkan oleh produsen panel kelas atas.


