English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu

Bagaimana Cara Mengurangi Biaya Tenaga Kerja dalam Produksi Veneer?
Strategi Praktis untuk Mengoptimalkan Biaya Tenaga Kerja dalam Produksi Veneer
Di tengah persaingan yang semakin ketat di industri pengolahan kayu, meningkatnya biaya tenaga kerja, serta tantangan berkelanjutan dalam rekrutmen dan retensi, pengendalian biaya tenaga kerja dalam produksi venir—sebuah proses inti di hulu dalam manufaktur kayu rekayasa—telah menjadi terobosan kritis bagi pabrik-pabrik yang berupaya memangkas biaya, meningkatkan efisiensi, dan memperkuat daya saing pasar. Produksi venir melibatkan alur kerja multi-tahap yang kompleks—termasuk pengumpanan dan penyelarasan, pengeringan dan pemindahan, penyortiran dan penggredan, pembalikan dan perbaikan, penumpukan dan pengemasan, serta pembersihan lokasi. Secara historis, proses ini sangat bergantung pada tenaga kerja manual, yang mengakibatkan banyaknya peran pekerjaan, tuntutan fisik yang tinggi, produktivitas tenaga kerja yang tidak konsisten, dan pemborosan tenaga kerja yang signifikan. Bagi produsen venir, tantangan utamanya adalah bagaimana merampingkan tenaga kerja secara ilmiah dan mengurangi biaya tenaga kerja yang tidak produktif tanpa mengorbankan kualitas produk atau mengganggu jadwal produksi. Berdasarkan pengalaman operasional di lapangan, artikel ini menguraikan strategi penghematan biaya tenaga kerja yang dapat ditindaklanjuti dan direplikasi di empat dimensi: peningkatan peralatan, optimalisasi proses, manajemen peran, dan pemberdayaan manajemen.
I. Menargetkan Tugas Berulang: Mengganti Tenaga Kerja Manual Dasar dengan Otomatisasi
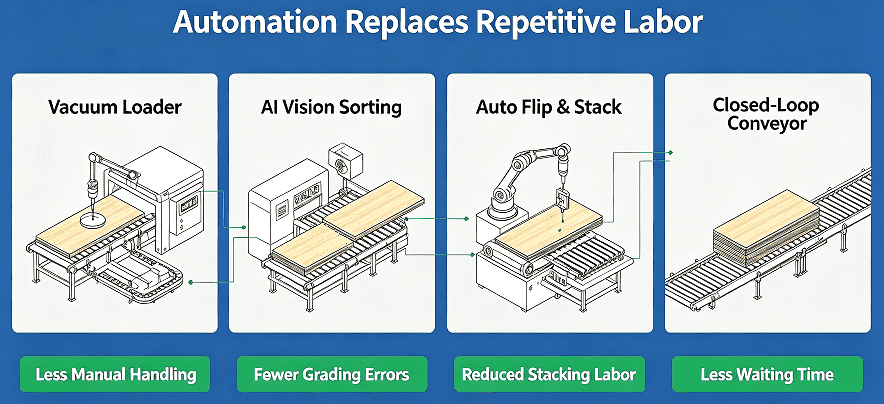
Dalam produksi veneer, lebih dari 60% tenaga kerja lini depan dihabiskan untuk tugas-tugas dasar dan berulang yang membutuhkan sedikit keterampilan teknis. Peran-peran ini—yang ditandai dengan pekerjaan monoton, tuntutan fisik tinggi, dan tingkat pergantian karyawan yang tinggi—merupakan sumber utama pemborosan biaya tenaga kerja dan menawarkan peluang tercepat untuk pengurangan biaya. Memperkenalkan otomatisasi secara strategis untuk menggantikan tenaga kerja manual tidak hanya secara signifikan mengurangi jumlah karyawan, tetapi juga mengurangi masalah seperti kesalahan, kerusakan, dan inefisiensi yang terkait dengan penanganan manual, sehingga secara bersamaan menekan biaya dan meningkatkan kualitas.
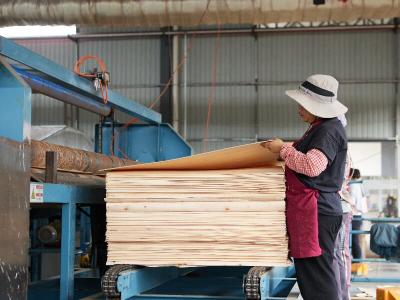
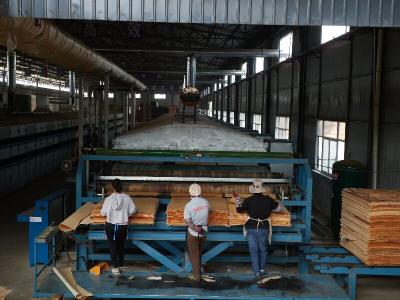
Terkait pemberian umpan, pembongkaran, dan pemindahan material, model produksi tradisional sepenuhnya mengandalkan tenaga manusia untuk memuat, membongkar, dan memindahkan venir di antara tahap pemrosesan. Pendekatan ini tidak hanya membutuhkan tim besar penangan khusus, tetapi juga menimbulkan masalah seperti kerusakan akibat benturan panel dan ketidaksejajaran, yang pada akhirnya meningkatkan biaya terkait pengerjaan ulang. Dengan memperkenalkan pengumpan venir otomatis berbasis vakum, peralatan bongkar muat yang sepenuhnya otomatis, dan jalur konveyor tertutup, sistem ini memungkinkan otomatisasi tanpa hambatan di seluruh proses—dari pemotongan putar dan pengeringan hingga pengeluaran. Ini sepenuhnya menghilangkan tugas manual seperti mengangkat, menata, dan mengangkut lembaran venir. Satu lini produksi dapat secara langsung mengurangi tenaga kerja yang dibutuhkan untuk penanganan material sebanyak dua hingga empat posisi sekaligus memastikan penumpukan yang rapi, transportasi yang stabil, dan pengurangan limbah material.
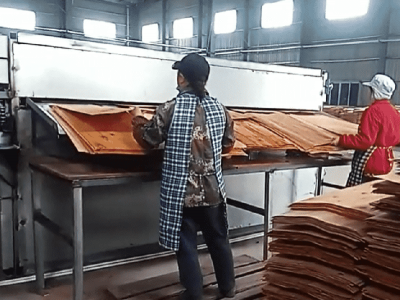
Pada tahap penyortiran dan penggolongan, metode manual tradisional sangat bergantung pada pengalaman pekerja dan membutuhkan tenaga kerja yang besar untuk menyaring retakan, lubang, dan variasi ketebalan. Metode ini tidak hanya menimbulkan biaya tenaga kerja yang tinggi, tetapi juga menderita standar penggolongan yang tidak konsisten, kesalahan (salah klasifikasi atau cacat yang terlewat), dan efisiensi yang rendah. Dilengkapi dengan sistem penyortiran visual bertenaga AI, peralatan ini menggunakan pencitraan definisi tinggi dan algoritma cerdas untuk mengidentifikasi cacat dengan cepat dan akurat serta secara otomatis menetapkan golongan. Satu mesin dapat menggantikan tiga hingga enam penyortir, menawarkan presisi dan stabilitas yang jauh lebih unggul daripada tenaga kerja manual, sehingga meminimalkan biaya tenaga kerja tambahan yang terkait dengan penyortiran ulang dan pengerjaan ulang.
Pada tahap penumpukan dan pengemasan akhir, penerapan pembalik venir otomatis penuh dan penumpuk cerdas menggantikan operasi pembalikan, paletisasi, dan penumpukan manual. Sistem ini menangani berbagai ukuran venir—dari lembaran besar hingga kecil—dan mengatasi masalah yang terkait dengan tenaga kerja manual, seperti efisiensi rendah akibat membungkuk berkepanjangan dan penumpukan yang tidak teratur, sekaligus secara signifikan merampingkan kebutuhan staf untuk operasi hilir. Selain itu, sistem pengumpulan limbah otomatis terintegrasi mengumpulkan serpihan kayu dan bahan sisa, menghilangkan tugas membersihkan manual yang melelahkan dan semakin mengurangi kebutuhan akan personel tambahan.
II. Merampingkan Proses Produksi Dan Menggabungkan Peran yang Berlebihan Untuk Membuka Produktivitas Manusia
Untuk pabrik veneer skala kecil dan menengah, biaya investasi yang tinggi untuk otomatisasi menyeluruh membuat implementasi skala penuh sulit dilakukan dalam jangka pendek. Oleh karena itu, optimalisasi proses dan konsolidasi peran—yang tidak memerlukan investasi modal besar—menjadi strategi utama untuk mengurangi biaya tenaga kerja secara cepat. Banyak lini produksi mengalami pembagian peran yang terlalu rinci, tanggung jawab yang tumpang tindih, dan beban kerja yang tidak merata; peran yang kurang dimanfaatkan menyebabkan pemborosan sumber daya manusia. Dengan menyederhanakan proses dan merestrukturisasi peran, pabrik dapat memaksimalkan efisiensi tenaga kerja yang ada.
Langkah pertama adalah mengoptimalkan alokasi peran dengan menerapkan model di mana "satu orang menangani banyak peran" dan "satu peran mencakup banyak keterampilan." Uraikan secara menyeluruh tugas-tugas untuk setiap posisi di lini produksi dan gabungkan tugas-tugas yang terfragmentasi—seperti inspeksi, pembersihan di tempat, pengangkutan produk setengah jadi, dan bantuan peralatan dasar—untuk melampaui model kaku "satu orang per pos." Melalui pelatihan pra-kerja yang terpadu, pekerja lini depan dapat menguasai banyak keterampilan dasar, menghilangkan waktu menganggur dan pemborosan tenaga kerja, sehingga meningkatkan efisiensi operasional secara keseluruhan tanpa menambah jumlah tenaga kerja.
Kedua, optimalkan penjadwalan produksi untuk menghilangkan jam kerja yang terbuang. Pola shift harus disesuaikan secara fleksibel berdasarkan kapasitas rotary-cutting, waktu siklus pengeringan, dan volume pesanan, meninggalkan jadwal tetap yang kaku demi alokasi tenaga kerja dinamis yang merespons puncak dan lembah produksi; ini memungkinkan pembatalan shift malam yang berlebihan dan posisi menganggur selama periode output rendah. Pada saat yang sama, rampingkan serah terima proses dan identifikasi hambatan produksi. Kelola secara proaktif pemeliharaan peralatan, penumpukan material, dan koordinasi proses untuk mencegah waktu henti pekerja yang disebabkan oleh penghentian peralatan, kekurangan material, atau alur kerja yang tidak terhubung, sehingga menghilangkan biaya tenaga kerja yang terbuang.
Selanjutnya, efisienkan tenaga kerja dalam proses perbaikan di sumbernya. Perbaikan venir adalah tugas yang padat karya, dengan sebagian besar beban kerja berasal dari cacat yang disebabkan oleh proses pengupasan rotari hulu yang tidak memenuhi standar. Dengan mengoptimalkan parameter pemotongan, menstandarkan penjepitan kayu gelondongan, dan melakukan perawatan peralatan secara rutin, perusahaan dapat mengurangi masalah seperti retakan venir, ketebalan yang tidak merata, dan cacat permukaan. Menurunkan tingkat papan yang tidak memenuhi standar mengurangi beban kerja perbaikan di sumbernya, memungkinkan pengurangan bertahap staf perbaikan dan mencapai penghematan biaya serta peningkatan efisiensi.
III. Sempurnakan Manajemen di Lokasi Untuk Menghilangkan Pemborosan Tenaga Kerja dalam Detail
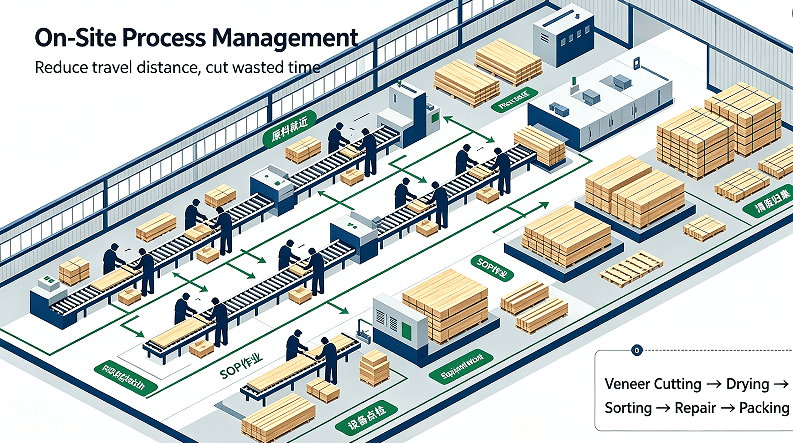
Bagi banyak pabrik veneer, biaya tenaga kerja yang tinggi tidak berasal dari jumlah pekerja yang berlebihan, melainkan dari manajemen di lokasi yang longgar yang memungkinkan adanya pemborosan tenaga kerja "tersembunyi" yang signifikan. Masalah seperti pergerakan yang tidak perlu, operasi yang tidak standar, pekerjaan berulang, dan biaya pelatihan yang berlebihan terakumulasi seiring waktu, mengakibatkan kerugian tenaga kerja yang substansial. Manajemen di lokasi yang terperinci menawarkan metode tanpa investasi dengan imbal hasil tinggi untuk mengurangi biaya.
Optimalkan tata letak material di lokasi untuk memastikan material ditempatkan dekat dengan titik penggunaan. Atur ulang tata letak material di sepanjang lini produksi dengan menempatkan kayu gelondongan mentah, venir yang menunggu proses, papan jadi, dan perlengkapan pengemasan dekat dengan stasiun kerja masing-masing. Hal ini meminimalkan jarak yang harus ditempuh pekerja untuk mengambil atau menaruh material, secara signifikan mengurangi waktu berjalan yang tidak produktif, dan memaksimalkan durasi kerja yang benar-benar produktif. Pada saat yang sama, tetapkan protokol penumpukan material yang terstandar untuk menghilangkan kebutuhan akan tugas berulang—seperti mencari atau menata ulang material—yang disebabkan oleh tata letak yang tidak teratur.
Terapkan prosedur operasi standar (SOP). Tetapkan pedoman yang seragam dan terstandarisasi untuk peran manual utama—seperti penumpukan papan, penyortiran, perbaikan, dan pengemasan—yang secara jelas mendefinisikan alur operasional, persyaratan tugas, dan standar kualitas, sehingga menghilangkan praktik kerja yang sewenang-wenang. Standardisasi tidak hanya meningkatkan efisiensi operasional tetapi juga mempersingkat masa pelatihan bagi karyawan baru dan mengurangi kerugian produktivitas serta biaya pengerjaan ulang yang terkait dengan pergantian staf. Selain itu, standar yang seragam mengurangi kesalahan manusia, menghindari biaya tenaga kerja tambahan yang timbul dari penyortiran atau perbaikan sekunder.
Perkuat pemeliharaan peralatan preventif untuk memastikan kelangsungan produksi. Susun jadwal inspeksi dan servis peralatan secara berkala, lakukan pemeliharaan rutin pada mesin-mesin kritis seperti mesin bubut rotary, pengering, dan sistem konveyor. Identifikasi potensi kerusakan secara proaktif untuk meminimalkan kemungkinan downtime tak terduga dan gangguan terkait perbaikan. Pengoperasian peralatan yang stabil memastikan ritme produksi yang konsisten, mencegah seringnya penghentian kerja yang disebabkan oleh masalah peralatan atau kebutuhan penyesuaian berulang, dan sepenuhnya menghilangkan pemborosan tenaga kerja yang disebabkan oleh masalah peralatan.
IV. Optimalkan Penilaian Kinerja Untuk Membuka Nilai Modal Manusia
Mengendalikan biaya tenaga kerja bukan sekadar memangkas staf atau menurunkan upah; tujuan utamanya adalah mengoptimalkan efisiensi tenaga kerja dan memastikan setiap investasi tenaga kerja menghasilkan nilai yang sepadan. Mekanisme kompensasi dan penilaian yang cacat dapat menurunkan motivasi pekerja dan mengurangi efisiensi; meskipun biaya tenaga kerja tampak stabil di permukaan, seringkali terdapat pemborosan sumber daya manusia yang signifikan di baliknya. Menyempurnakan sistem penilaian kinerja secara efektif merangsang inisiatif karyawan, mencapai tujuan beragam berupa peningkatan kualitas, peningkatan efisiensi, dan pengurangan biaya.
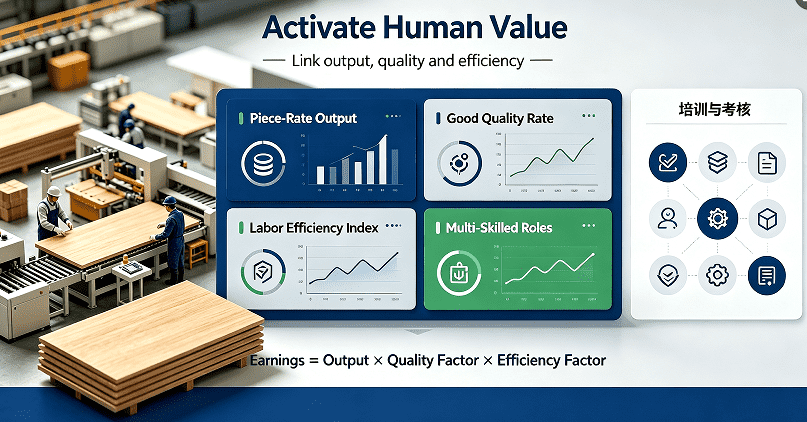
Beralih dari model upah per jam yang sederhana dan terapkan mekanisme penilaian komprehensif berdasarkan "pekerjaan borongan, kualitas, dan efisiensi." Hubungkan langsung upah pekerja dengan metrik seperti hasil produksi veneer, tingkat hasil (kualitas), konsumsi bahan, dan efisiensi operasional, sehingga menghilangkan masalah "bermalas-malasan" dan produktivitas rendah yang sering dikaitkan dengan sistem upah per jam. Pada saat yang sama, skema insentif—menghargai efisiensi, kualitas, dan penghematan biaya—harus ditetapkan untuk mendorong pekerja secara proaktif meningkatkan efisiensi operasional, mengontrol kualitas produk secara ketat, dan meminimalkan pemborosan bahan. Ini mengatasi akar penyebab biaya tenaga kerja yang terkait dengan pengerjaan ulang dan inefisiensi.
Sistem penilaian kinerja untuk peran tertentu harus ditetapkan, dengan tinjauan rutin terhadap data efisiensi tenaga kerja. Peran yang ditandai dengan beban kerja yang tidak mencukupi, efisiensi rendah, atau redundansi harus segera disesuaikan atau dioptimalkan. Sebaliknya, karyawan yang menunjukkan efisiensi tinggi dan keterampilan yang komprehensif harus ditawari kesempatan untuk promosi dan kenaikan gaji; ini mengoptimalkan struktur tenaga kerja, menghilangkan personel yang tidak efisien, dan membina tim produksi yang ramping dan berkinerja tinggi. Selain itu, pelatihan keterampilan rutin harus dilakukan untuk meningkatkan kemampuan operasional karyawan secara keseluruhan, menciptakan tenaga kerja serbaguna yang mampu menangani berbagai peran dan dengan demikian meningkatkan pemanfaatan tenaga kerja secara keseluruhan.
V. Menggabungkan Strategi Jangka Pendek Dan Jangka Panjang Untuk Pengurangan Biaya Dan Peningkatan Efisiensi Yang Berkelanjutan
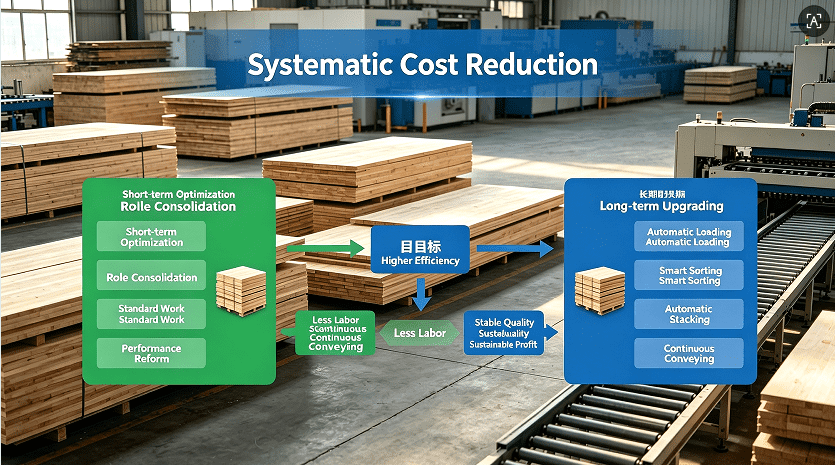
Mengoptimalkan biaya tenaga kerja dalam produksi veneer adalah upaya sistematis dan berkelanjutan; ini bukan sekadar masalah meningkatkan peralatan atau mengurangi staf, tetapi memerlukan kombinasi strategi jangka pendek dan jangka panjang serta pendekatan multi-aspek. Dalam jangka pendek, langkah-langkah tanpa biaya yang dapat diterapkan dengan cepat—seperti konsolidasi peran, optimalisasi proses, operasi standar, dan reformasi manajemen kinerja—dapat digunakan untuk merevitalisasi tenaga kerja yang ada dan mengurangi kerugian yang sia-sia. Dalam jangka menengah hingga panjang, pabrik dapat secara bertahap meningkatkan peralatan otomatis berdasarkan kapasitas produksi dan volume pesanan, menggantikan peran manual yang berulang atau menuntut fisik untuk membangun model produksi yang sangat efisien di mana otomatisasi memainkan peran utama dan tenaga kerja manual memainkan peran pendukung.
Di tengah tren industri menuju operasi yang lebih terperinci, pengelolaan biaya tenaga kerja tidak lagi sekadar tentang pemotongan biaya; ini merupakan cerminan dari kemampuan manajemen produksi dan daya saing inti. Hanya dengan terus mengoptimalkan proses produksi, meningkatkan peralatan, menyempurnakan manajemen lantai pabrik, dan membuka nilai dari modal manusia, perusahaan dapat mengendalikan biaya tenaga kerja secara ketat sambil memastikan kualitas produk dan meningkatkan efisiensi. Hal ini memungkinkan perusahaan produksi veneer mencapai pertumbuhan yang stabil dan profitabilitas jangka panjang di pasar yang sangat kompetitif.