English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu

Pertimbangan Utama dalam Produksi Substrat Lantai Rekayasa
Pertimbangan Utama dalam Produksi Substrat Lantai Rekayasa
Substrat berfungsi sebagai kerangka struktural inti dari lantai kayu rekayasa. Stabilitas, kualitas ikatan, dan kadar airnya secara langsung menentukan apakah lantai jadi akan mengalami lengkungan, retak, delaminasi, atau deformasi. Karena lapisan inti dan venir permukaan merupakan komponen paling kritis dari substrat, proses pengupasan rotari, pengeringan, penyortiran, dan perakitan sangat penting untuk pengendalian kualitas. Produksi harus distandarkan di seluruh rantai nilai—mulai dari pemilihan bahan baku dan pemrosesan venir hingga pengeringan, pengkondisian, perekatan, perakitan, pengepresan panas, pascapemrosesan, dan penyimpanan—untuk memitigasi potensi risiko produksi.
I. Manajemen Bahan Baku: Pemilihan Terdiferensiasi untuk Lapisan Inti dan Venir Permukaan
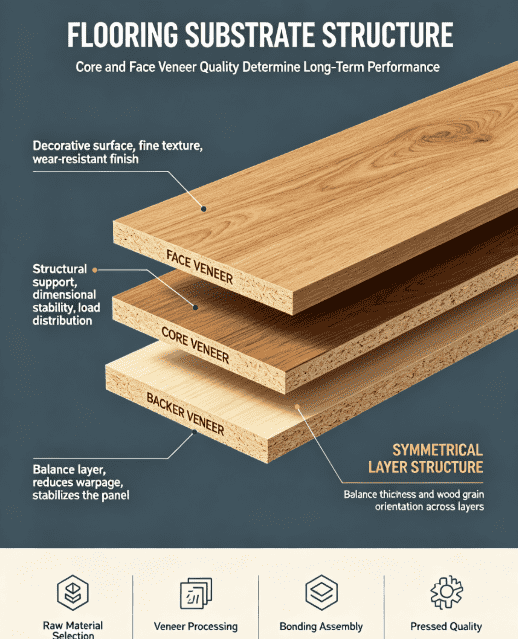
Veneer permukaan berfungsi sebagai lapisan dekoratif; oleh karena itu, kayu keras dengan pola serat yang menarik dan tekstur halus—seperti oak, birch, atau black walnut—lebih disukai. Lapisan inti memberikan dukungan struktural, biasanya menggunakan kayu lunak yang tumbuh cepat seperti poplar atau eucalyptus, yang menawarkan kepadatan sedang, hemat biaya, dan stabilitas pengeringan yang baik. Untuk setiap batch tertentu, sangat penting untuk memilih spesies kayu dengan sifat serupa guna mencegah tegangan internal berlebih yang disebabkan oleh penyusutan yang tidak merata.
Saat tiba di fasilitas, kayu gelondongan harus disortir untuk menyingkirkan yang menunjukkan tanda-tanda pembusukan, kerusakan akibat serangga, mata kayu mati besar, atau “hati hitam” (kayu teras yang berubah warna dan terdegradasi). Kayu gelondongan harus disimpan di area yang berventilasi baik dan ternaungi—terlindung dari sinar matahari langsung dan hujan—untuk mencegah pertumbuhan jamur setempat atau retak dini. Setelah dipotong sesuai panjang, kayu gelondongan menjalani proses pengukusan atau perebusan untuk melunakkan kayu. Hal ini mengurangi kekerasannya, sehingga meminimalkan terjadinya geram, robekan, atau fragmentasi selama operasi pengupasan putar atau pengirisan. Untuk venir muka, suhu dan durasi pengukusan harus dikendalikan dengan cermat untuk memastikan proses yang lebih lembut, menjaga integritas pola serat alami kayu.
II. Poin-Poin Proses Penting untuk Persiapan Venir Muka dan Lapisan Inti
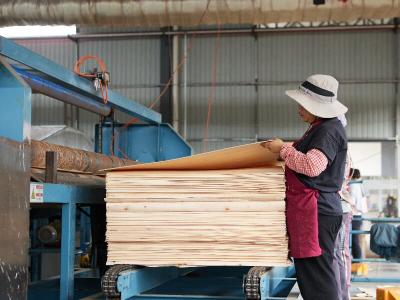
Finir venir biasanya diproduksi melalui pengirisan atau pemotongan semi-rotari untuk memastikan pola serat yang kontinu dan estetis. Lapisan inti terutama diproduksi melalui pemotongan rotari, dengan fokus pada pencapaian ketebalan yang seragam serta permukaan yang rata dan merata. Pengaturan celah pisau dan batang penekan pada peralatan pemotongan rotari memerlukan kalibrasi berkala. Toleransi ketebalan venir harus dikendalikan secara ketat; variasi ketebalan yang berlebihan dapat menyebabkan tumpang tindih inti, celah, atau permukaan yang tidak rata pada panel dasar selama proses perakitan (penyusunan lapisan) berikutnya.
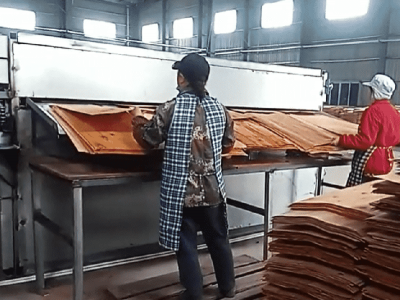
Setelah pemotongan rotary, venir basah harus melalui proses penyortiran awal. Untuk venir muka, fokusnya adalah menghilangkan potongan dengan mata kayu hidup yang berlebihan, retakan, inklusi kulit kayu, atau bekas pisau yang parah. Untuk venir inti, prioritasnya adalah membuang potongan dengan lubang besar, retakan panjang, atau burr yang signifikan. Cacat ringan dapat diperbaiki, sedangkan cacat parah harus dialihkan dan dicegah agar tidak masuk ke tahap produksi berikutnya.
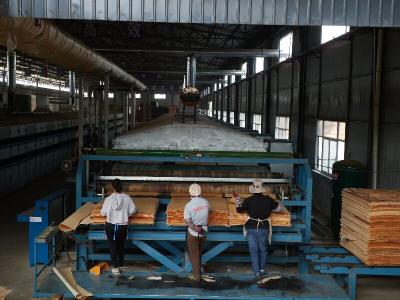
Pengeringan adalah langkah paling kritis dalam pengolahan venir—dan sering kali menjadi tahap di mana banyak pabrik mengalami masalah. Venir basah dimasukkan ke dalam pengering, di mana venir harus dikeringkan pada suhu rendah dan kecepatan yang konstan serta seragam; pengeringan cepat pada suhu tinggi sangat dilarang. Kadar air untuk venir muka biasanya dikendalikan antara 8% dan 10%, sedangkan untuk venir inti dijaga antara 8% dan 12%. **Sangat penting untuk menjaga kadar air venir muka dan inti sedekat mungkin. Jika selisihnya terlalu besar, lapisan muka dan inti akan menyusut pada laju yang berbeda ketika terpapar perubahan suhu dan kelembapan berikutnya, yang sering menyebabkan permukaan melengkung atau retak pada venir muka.** Setelah dikeringkan, venir tidak boleh langsung masuk ke jalur produksi berikutnya; sebaliknya, venir harus ditempatkan di ruang pengondisian untuk menyeimbangkan kadar airnya. Hal ini memungkinkan kelembapan internal dilepaskan secara merata dan menghilangkan tegangan akibat pengeringan. Lingkungan pengondisian harus menjaga tingkat suhu dan kelembapan yang stabil. Venir harus disortir, diberi label yang jelas, dan ditumpuk secara terpisah—memisahkan venir muka dan inti—untuk mencegah tercampur.
Pengamplasan dan pemangkasan venir sama pentingnya. Venir inti harus diamplas untuk menghilangkan tepi kasar dan geram, sedangkan venir permukaan hanya memerlukan pengamplasan ringan agar tidak merusak serat kayu. Venir permukaan juga harus dikelompokkan berdasarkan pola serat dan variasi warna untuk memenuhi persyaratan perakitan tertentu. Teknik seperti “book matching” dan “slip matching” harus dikelompokkan secara terpisah untuk memastikan tampilan yang konsisten pada produk akhir.
III. Perekat dan Perakitan: Struktur Simetris Adalah Kunci Stabilitas Substrat
Substrat lantai terdiri dari struktur berlapis yang simetris. Proses perakitan mengikuti prinsip **orientasi serat bergantian dan pelapisan simetris**, yang merupakan logika dasar untuk mencegah deformasi. Arah serat venir permukaan dan venir inti yang berdekatan harus saling tegak lurus. Jumlah lapisan venir, ketebalannya, dan jenis kayu yang digunakan harus dibuat sesimetris mungkin pada sisi depan dan belakang; banyak kasus deformasi substrat berasal dari susunan lapisan yang tidak simetris atau konfigurasi venir yang tidak konsisten antara kedua sisi.
Selama proses perekatan, jumlah perekat yang diaplikasikan harus disesuaikan dengan ketebalan venir: gunakan lebih sedikit lem untuk venir muka yang tipis dan jumlah yang lebih tinggi untuk venir inti yang lebih tebal. Pastikan perekat diaplikasikan secara merata, tanpa celah atau penumpukan berlebihan. Prioritaskan penggunaan perekat ramah lingkungan dengan formaldehida rendah, dan pantau secara berkala kandungan padatan serta masa pakai lem; jangan pernah menggunakan perekat yang sudah kedaluwarsa. Setelah aplikasi, berikan “waktu perakitan terbuka” (periode penuaan) yang sesuai agar perekat mengeras sebagian; ini mencegah timbulnya gelembung atau terbentuknya udara di dalam garis lem selama pengepresan panas. Sesuaikan durasi ini berdasarkan suhu dan kelembapan bengkel—perpendek waktu di lingkungan bersuhu tinggi untuk mencegah perekat mengeras terlalu dini dan kehilangan efektivitasnya.
Selama proses penyusunan, lakukan pemeriksaan yang ketat: pastikan celah antarvenir tidak melebihi batas yang ditentukan, dan segera isi rongga atau lubang pada venir inti. Posisikan venir muka dengan benar (misalnya, sisi muka menghadap ke bawah, sesuai persyaratan proses spesifik) untuk menghindari terbaliknya sisi depan dan belakang. Sejajarkan venir dengan hati-hati untuk mencegah ketidaksejajaran tepi atau tumpang tindih venir inti. Setelah penyusunan selesai, segera pindahkan rakitan ke tahap pra-pengepresan. Pra-pengepresan menghilangkan udara di antara lapisan, memastikan adhesi awal, memudahkan transportasi, dan mencegah susunan terurai.
IV. Pengendalian Proses Selama Pengepresan Panas untuk Mencegah Delaminasi dan Blister
Pengepresan panas adalah tahap kritis untuk perekatan dan pembentukan. Suhu, tekanan, dan durasi merupakan variabel yang saling bergantung dan tidak boleh diubah secara sembarangan. Jika suhu terlalu rendah atau durasi terlalu singkat, perekat tidak akan mengeras sepenuhnya, sehingga kekuatan ikatan tidak memadai dan risiko delaminasi berikutnya menjadi tinggi. Sebaliknya, jika suhu terlalu tinggi, vinir permukaan dapat terbakar atau berubah warna, dan garis lem dapat menjadi rapuh. Tekanan yang tidak memadai menyebabkan kontak yang buruk antarvinir dan terbentuknya rongga, sedangkan tekanan yang berlebihan dapat meremukkan vinir atau menyebabkan perekat merembes ke permukaan.
Selama pengepresan panas, perhatikan urutan pembuangan udara dengan saksama dan gunakan pelepasan tekanan secara bertahap untuk mengeluarkan uap air dari dalam rakitan panel dengan cepat; akumulasi uap tersebut merupakan penyebab utama terjadinya blister pada substrat. Sampel dari setiap batch produksi disimpan dan diuji secara berkala dengan uji rendam-kupas dan uji kekuatan ikatan untuk memastikan daya tahan lapisan perekat memenuhi standar yang disyaratkan.
Setelah pengepresan panas, panel dasar tidak boleh langsung diamplas atau dipotong. Panel harus dipindahkan dari jalur produksi untuk tahap pengondisian sekunder (pengawetan) agar tegangan internal yang timbul selama pengepresan panas dapat hilang. Jika panel dipotong secara presisi saat tegangan internal masih ada, panel akan terus berubah bentuk selama penyimpanan, pemrosesan, atau penggunaan akhir berikutnya, sehingga menyebabkan peningkatan signifikan dalam tingkat pengerjaan ulang.
V. Pengamplasan, Pemangkasan Tepi, Dan Inspeksi Kualitas: Penjaga Gerbang Terakhir
Setelah dikondisikan, panel dasar menjalani pengamplasan untuk kalibrasi ketebalan. Penggunaan rangkaian sabuk abrasif—dari kasar hingga halus—memastikan ketebalan yang seragam dan permukaan yang rata. Jumlah material yang dihilangkan dari veneer permukaan harus dikendalikan secara ketat untuk mencegah pengamplasan menembus veneer atau merusak seratnya. Selain itu, semua debu hasil pengamplasan harus dibersihkan secara menyeluruh; debu yang tersisa dapat menghambat daya rekat lapisan atas berikutnya, sehingga menimbulkan cacat seperti bintik putih atau daya rekat pelapis yang buruk.
Tepi dipangkas sesuai spesifikasi, menghilangkan geram dan sisa perekat. Setiap panel jadi diperiksa: permukaannya diperiksa terhadap retak venir, variasi warna, lekukan, rembesan perekat, atau gelembung; lapisan inti diperiksa terhadap celah, venir yang tumpang tindih, atau rongga. Selain itu, sampel diuji untuk kadar air, modulus patah (kekuatan lentur), modulus elastisitas, dan tingkat emisi formaldehida. Produk yang tidak sesuai diisolasi untuk diperbaiki atau dibuang; produk tersebut tidak boleh dicampur dengan stok yang sesuai.
VI. Lingkungan Bengkel, Penyimpanan, dan Manajemen Batch
Suhu dan kelembapan di bengkel produksi harus dijaga tetap stabil. Di wilayah selatan yang lembap, dehumidifikasi diperlukan, sedangkan di wilayah utara yang kering, kelembapan harus ditingkatkan secara moderat. Hal ini mencegah venir dan produk setengah jadi menyerap atau kehilangan kelembapan dengan cepat di antara tahap pemrosesan. Venir permukaan sangat rentan; paparan udara kering yang berkepanjangan dapat dengan mudah menyebabkan penyusutan dan retak. Venir yang tidak digunakan harus ditutup dengan film pelindung.
Di gudang, panel jadi harus disimpan tidak langsung di lantai dan jauh dari dinding, ditempatkan di atas balok penyangga (dunnage), serta ditumpuk dengan rapi. Ketinggian tumpukan harus dikendalikan untuk mencegah deformasi akibat tekanan berlebih. Gudang harus dijaga tetap kering dan terlindung dari hujan, dengan ventilasi yang memadai untuk mencegah panel bagian bawah menjadi lembap atau berjamur. Manajemen batch diterapkan di seluruh proses produksi. Setiap batch—mulai dari kayu gelondongan mentah, vinir muka, dan vinir inti hingga perekat dan siklus pengepresan panas—dicatat secara cermat, sehingga memungkinkan penelusuran cepat ke tahap produksi tertentu jika terjadi masalah kualitas.
Kualitas substrat lantai tidak bergantung pada penyempurnaan satu langkah proses saja, melainkan pada pengendalian yang seimbang dari seluruh rantai produksi, yang mencakup baik vinir muka maupun vinir inti. Jika vinir muka menentukan tampilan produk, maka vinir inti menentukan stabilitas strukturalnya. Mulai dari pengukusan log mentah, pengupasan dan pengeringan vinir, serta pengondisian kadar air hingga penyusunan lapisan yang simetris, pengepresan panas yang presisi, dan pelepasan tegangan—setiap kelalaian dalam detail ini dapat menyebabkan keluhan kualitas terhadap lantai jadi. Mempertahankan kadar air yang stabil, struktur berlapis yang simetris, dan ikatan yang andal tetap menjadi prinsip inti yang abadi dalam produksi substrat.