English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu

Analisis Masalah Umum pada Pengering Veneer
Analisis Masalah Umum pada Pengering Veneer
Pengeringan venir merupakan proses penghubung yang kunci dalam produksi kayu lapis. Kualitas pengeringan secara langsung menentukan perakitan panel selanjutnya, pengepresan panas, stabilitas perekatan, dan tingkat kelulusan produk jadi. Untuk pengering venir arus utama seperti tipe rol dan tipe sabuk jaring berflap, kegagalan sering kali bukan disebabkan oleh ketidakseimbangan satu parameter saja, melainkan masalah berantai yang disebabkan oleh penumpukan kondisi bahan baku, pembuangan kelembapan saluran udara, transmisi, sistem sumber panas, serta operasi dan pemeliharaan harian. Banyak pabrik terbiasa langsung menyesuaikan suhu atau kecepatan, tetapi justru memperbesar cacat, sehingga menyebabkan panel dibuang, konsumsi energi meningkat, dan keausan peralatan dipercepat. Artikel ini merangkum masalah-masalah tipikal dari tiga dimensi, yaitu cacat produk jadi, operasi peralatan, dan sistem termal, menganalisis penyebab mendasarnya, serta memberikan gagasan pemecahan masalah yang praktis.
I. Cacat pada produk papan tunggal jadi
1. Kadar air venir memiliki gradien yang besar, dan papan yang sama mengalami pengeringan serta kelembapan yang tidak merata.
Fenomena: Venir yang sama kering di satu sisi dan basah di sisi lain, atau lapisan permukaan kering sedangkan kadar air lapisan inti tinggi. Nilai deteksi kadar air daring melonjak besar, dan papan kembali menyerap kelembapan serta berubah bentuk setelah disimpan di gudang.
Penyebab utamanya terutama terbagi menjadi dua kategori: Pertama, tata letak saluran udara dan tekanan udara tidak seimbang, nosel udara di satu sisi tersumbat oleh debu, celah antara nosel udara atas dan bawah tidak konsisten, dan udara panas tidak dapat membungkus permukaan papan secara merata; kedua, kondisi umpan tidak seragam, ketebalan venir setelah pengupasan berfluktuasi, terdapat kulit kayu, dan lem menggumpal secara lokal. Kadar air awal dari batch yang sama sangat berbeda, tetapi set parameter suhu dan kecepatan yang sama diterapkan. Selain itu, tidak ada gradasi pada zona suhu setiap bagian pengeringan, dan kurangnya bagian pemanasan awal dan pengendalian kelembapan. Lapisan permukaan venir cepat kehilangan air saat memasuki zona suhu tinggi, dan migrasi kelembapan terhambat, membentuk perbedaan kering-lembap internal.
Ide troubleshooting: Pertama bersihkan debu pada kotak semprot dan nozel udara, serta perbaiki tekanan angin di kedua sisi; kemudian produksi secara bertahap sesuai jenis pohon, ketebalan venir, dan kadar air awal. Gunakan pengendalian suhu bertahap, pemanasan awal bersuhu rendah di bagian depan, penguapan merata di bagian tengah, dan pengendalian kelembapan di bagian belakang untuk memperlambat pelepasan tegangan dan mengurangi penyegelan permukaan.
2. Venir melengkung, bergelombang, dan tepinya terbalik.
Fenomena: Setelah pengeringan, permukaan papan melengkung dan muncul tepi bergelombang. Sulit dipasang saat perakitan horizontal dan pengeleman berikutnya, serta lem mudah terbuka.
Banyak orang keliru mengira bahwa suhunya semata-mata terlalu tinggi, tetapi inti sebenarnya adalah ketidakseimbangan tegangan susut pengeringan. Terdapat perbedaan laju susut tangensial dan radial kayu. Ketika satu sisi venir dipanaskan secara kuat dan sisi lainnya berventilasi lemah, atau pengaturan tekanan rol tidak masuk akal, venir tipis mudah mengalami susut satu arah. Kayu cepat tumbuh seperti ekaliptus dan kayu karet memiliki tegangan internal yang tinggi setelah pengupasan. Jika suhu naik terlalu cepat dan kelembapan tidak dilepaskan tepat waktu, air di tepi akan hilang jauh lebih cepat daripada bagian tengah, sehingga menyebabkan deformasi bergelombang. Model pembalik juga akan mengalami ketidaksesuaian waktu pembalikan, menyebabkan papan tunggal tetap tidak stabil di dalam rongga, dan sebagiannya tergantung di udara dalam waktu lama serta terkena panas.
Poin penanganan: Prioritaskan mengurangi laju pemanasan, jangan menaikkan suhu secara buta; periksa kesejajaran roller dan tekanan roller, serta kurangi tekanan roller secara tepat untuk venir tipis; stabilkan tekanan negatif pembuangan uap air untuk menghindari kelembapan tinggi lokal dan pengap; tambahkan area penyimpanan pendinginan lambat setelah pengeluaran agar venir memiliki waktu untuk melepaskan tegangan, dan jangan menumpuknya langsung di udara terbuka.
3. Retak pada ujung venir, garis halus pada permukaan papan, dan serat yang meledak
Fenomena: Retak ujung dan retak halus pada permukaan papan terkonsentrasi di port pengeluaran. Semakin tipis ketebalannya (0,3–0,8mm), semakin mudah muncul.
Inti dari retak adalah laju penguapan air melebihi batas toleransi serat kayu. Dampak suhu tinggi dan kecepatan jalur yang berlebihan merupakan pemicu berfrekuensi tinggi; ada situasi lain yang mudah diabaikan: venir telah dikeringkan di bawah titik jenuh serat, dan jika terus dikeringkan secara berlebihan, serat akan kehilangan kelenturannya, dan tegangan ringan akan langsung merobek serat kayu. Dalam pengering tekanan panas, uap tidak dapat dibuang tepat waktu, dan uap air menumpuk di dalam permukaan papan, menyebabkan permukaan papan pecah dalam sekejap saat tekanan dilepaskan.
Penilaian pembeda: retakan di ujung sebagian besar disebabkan oleh kecepatan pengeringan yang terlalu cepat; garis halus tersebar di permukaan papan, sebagian besar disebabkan oleh kadar air akhir yang terlalu rendah dan terlalu kering; putusnya serat sebagian, fokus memeriksa area yang sesuai tempat udara panas bertiup langsung, dan mulut tiup menghadap ke venir. Rencana penyesuaian: turunkan suhu bagian pertama dan perlambat kecepatan jalur; kunci batas bawah kadar air target dan andalkan kontrol loop tertutup dari pengukur kadar air online untuk menghindari pengeringan berlebih; pasang struktur pengalih di seberang saluran keluar udara venir untuk mengurangi tiupan angin kencang langsung.
4. Permukaan venir berwarna abu-abu, hitam, dan gosong.
Fenomena: Permukaan papan berwarna kusam, dengan bercak gosong lokal, dan dalam kasus parah, permukaan terkarbonisasi, memengaruhi perekatan dan tingkat penampilan.
Titik fokus umumnya berasal dari dua arah: suhu udara panas di sisi sumber panas melebihi standar, sudut mati sirkulasi udara panas lokal, dan venir tetap berada di area bersuhu tinggi untuk waktu yang lama; pembakar biomassa terbakar tidak sempurna, dan gas buang membawa partikel karbon masuk ke rongga pengeringan dan menempel pada permukaan venir. Selain itu, permukaan roller memiliki endapan lem dan karbon, dan kontak langsung dengan venir pada suhu tinggi juga akan membentuk bekas gosong yang masif.
Pemecahan masalah: Pertama periksa kondisi pembakaran, periksa kekedapan sistem pertukaran panas untuk mencegah asap mengalir ke dalam rongga; bersihkan koloid dan debu pada permukaan roller; kendalikan suhu zona bersuhu tertinggi untuk mencegah papan tunggal tetap berada di zona bersuhu tinggi untuk waktu yang lama.
II. Gangguan konveyor dan transmisi
1. Penyimpangan venir, kemacetan, penyumbatan internal, dan “kemacetan lalu lintas”
Fenomena: Venir bergeser ke satu sisi di dalam mesin, tersangkut di celah rol, menabrak pelat, menumpuk dan menyumbat material, serta jalur produksi terpaksa dihentikan.
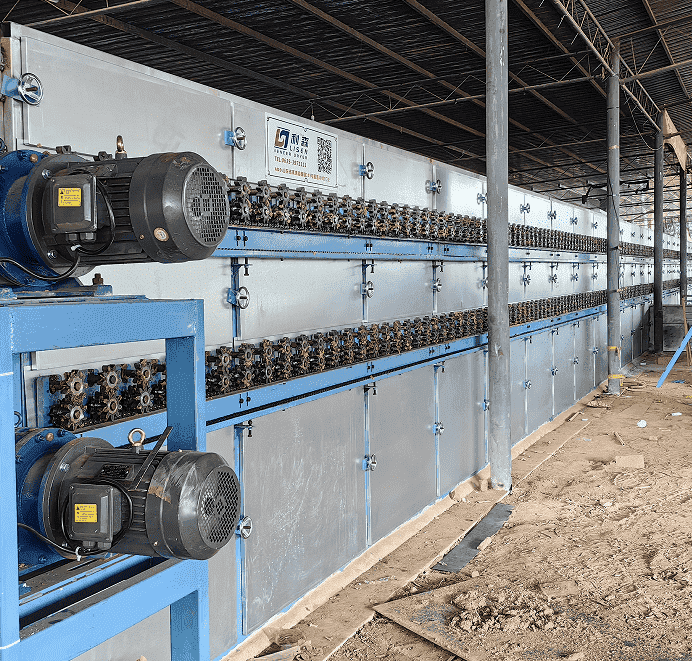
Pengering rol berfokus pada paralelisme sumbu rol dan apakah celah antar rol sesuai dengan ketebalan venir; rantai tidak konsisten kekencangannya, transmisi di bagian yang berbeda tidak tersinkronisasi, bagian depan mengirim pelat dengan cepat dan bagian belakang mengangkut dengan lambat, sehingga terjadi penumpukan pelat. Masalah umum pada mesin pembalik meliputi waktu gerakan pembalikan yang tidak teratur dan pengisapan pelat atas tekanan negatif yang tidak stabil. Kotoran dalam bahan baku juga dapat menyebabkan kemacetan: potongan kulit kayu, mata kayu, paku, dan gumpalan lem keras kering tersangkut di permukaan rol, membentuk titik tersangkut yang menonjol yang mengait tepi depan venir.
Arah pemeliharaan: Kalibrasi secara berkala tingkat dan paralelisme roller, seragamkan kecepatan konversi frekuensi di setiap area; bersihkan kotoran pada permukaan roller; periksa secara berkala pipa tekanan negatif sistem pengumpanan vakum untuk memastikan keselarasan pengumpanan dan mengurangi pengumpanan pelat yang miring.
2. Kebisingan abnormal pada transmisi, panas berlebih pada reducer, dan alarm kelebihan beban motor
Fenomena: Getaran dan kebisingan abnormal yang terus-menerus selama pengoperasian, kotak cepat panas, dan sering terjadi trip akibat kelebihan beban.
Penyebab umum: Level oli pelumas tidak mencukupi, kualitas oli menua; kekurangan oli jangka panjang dan keausan bantalan; ketegangan rantai tidak merata, beban eksentrik; kehilangan fasa pada catu daya tiga fasa. Banyak pabrik hanya menambahkan oli pelumas setelah terjadi kerusakan dan tidak menetapkan siklus pemeliharaan berdasarkan waktu operasi. Laju penurunan kualitas oli pelumas akan meningkat secara signifikan pada kondisi suhu tinggi.
Standarisasi operasi dan pemeliharaan: Buat buku catatan pelumasan untuk membedakan siklus pelumasan reducer, bantalan, dan rantai; dengarkan suara abnormal dan ukur arus tanpa beban sebelum menyalakan mesin; hentikan mesin untuk mendinginkan jika terjadi panas berlebih, dan jangan melanjutkan produksi dengan kondisi rusak untuk mencegah gigi dan bantalan terkunci dan rusak.
III. Masalah teknik termal, drainase kelembapan, dan sistem sumber panas
1. Pemanasan lambat, efisiensi termal keseluruhan rendah, dan konsumsi energi tinggi
Fenomena: Suhu yang ditetapkan sulit mencapai standar, pasokan bahan bakar atau uap perlu terus ditingkatkan, dan konsumsi energi per unit papan melebihi standar.
Prioritaskan penyegelan: lapisan insulasi rongga pengering rusak, udara dingin bocor dari pintu akses, flensa saluran udara, dan sambungan katup, serta sejumlah besar panas keluar; kedua, rasio pembuangan uap tidak seimbang, kipas pembuangan uap terlalu besar, dan udara panas langsung tersedot; pembuangan uap terlalu kecil, bagian dalam rongga jenuh dengan kelembapan tinggi, dan uap tidak dapat terus menguap, sehingga pengeringan terhenti. Model pemanasan biomassa juga bergantung pada distribusi udara pembakar dan kemurnian partikel bahan bakar. Pembakaran tidak sempurna akan menyebabkan panas tidak mencukupi dan penumpukan abu menyumbat penukar panas.
Ide perbaikan: Perbaiki insulasi dan segel titik kebocoran udara; sesuaikan frekuensi konversi kipas pembuangan uap air untuk mempertahankan tekanan negatif yang stabil; bersihkan penukar panas dan akumulasi debu di pipa penukar panas secara berkala untuk memastikan efisiensi penukar panas; miliki jalur produksi yang mendukung panas buang kiln, gunakan panas buang dalam kaskade yang wajar, dan kurangi beban sumber panas utama.
2. Air menetes dari silinder pembuangan uap air dan kondensasi di dalam rongga kembali menjadi lembap.
Fenomena: Air menetes dari dinding luar pipa pembuangan uap air, tetesan air mengembun di bagian atas rongga, dan tetesan air menetes pada venir, menyebabkan kelembapan kembali lokal, menghitam, dan berjamur.
Alasan mendasarnya adalah udara panas dan lembap mendingin dan mengembun di dalam pipa. Ketika suhu pengeringan rendah dan volume udara buang kelembapan tidak mencukupi, uap air tidak sempat terbuang dan mencair di bagian bersuhu rendah pada saluran udara; fenomena ini lebih menonjol pada musim gugur dan musim dingin ketika suhu lingkungan rendah. Air kondensasi akan mengalir kembali ke ruang pengering, membentuk lingkaran setan.
Solusi: Tingkatkan kecepatan angin pembuangan kelembapan dan perpendek waktu tinggal uap air; isolasi pipa pembuangan kelembapan untuk mencegah pendinginan dan pengembunan pada dinding luar; tambahkan struktur pembuangan pada pipa untuk mengalirkan air kondensasi tepat waktu agar tetesan air tidak mengalir kembali ke area veneer.
3. Fluktuasi suhu yang besar dan kontrol suhu yang tidak stabil
Fenomena: Pembacaan instrumen pengendali suhu berfluktuasi naik turun, dan perbedaan suhu dalam zona suhu yang sama besar.
Penyebab utama adalah pasokan sumber panas yang tidak stabil: umpan bahan bakar biomassa yang tidak merata, pengendapan karbon dan penyumbatan pada tungku; tekanan pipa uap yang tidak stabil, kegagalan steam trap; penumpukan debu pada probe sensor suhu dan posisi yang tidak wajar, sehingga yang terukur bukan suhu udara panas efektif pada panel. Jika sensor tertutup debu dalam waktu lama, sinyal umpan balik akan terdistorsi dan sistem pengendali suhu akan terus melakukan penyesuaian yang salah.
Penanganan: Bersihkan probe secara berkala dan tempatkan titik pengukuran suhu di area aliran utama udara panas yang melewati veneer; lakukan pemeriksaan menyeluruh pada mekanisme umpan pembakaran dan komponen pembuangan air uap; utamakan pengendalian suhu independen secara terpisah agar setiap area tidak saling mengganggu.
4. Ringkasan masalah sistemik dan saran pengelolaan jangka panjang
Kerusakan pengering venir mungkin tampak disebabkan oleh masalah kualitas venir atau suara tidak normal dari peralatan, tetapi di balik itu sebagian besar disebabkan oleh ketidakselarasan antara parameter proses, pengelolaan bahan baku, dan pemeliharaan peralatan. Banyak produsen hanya menyesuaikan parameter secara sementara saat memproduksi produk cacat, dan tidak menyusun buku catatan proses berdasarkan jenis kayu dan ketebalan. Kayu ekaliptus, kayu karet, kayu birch, dan venir teknis berbagi satu set parameter, sehingga secara inheren rentan terhadap retak dan deformasi.
Pengendalian jangka panjang dapat dibagi menjadi tiga poin: pertama, pengendalian awal bahan baku, penumpukan venir hasil rotary-cut, penandaan kadar air awal, dan penolakan produk cacat dengan perbedaan ketebalan yang berlebihan serta potongan kulit kayu yang besar; kedua, pembentukan mekanisme inspeksi berjenjang, dengan inspeksi harian yang berfokus pada tekanan angin, pengaliran air, dan bentuk permukaan rol. Bersihkan kondisi dan sensor, bukan hanya melihat pengukur suhu; ketiga, perhatikan pemeliharaan saat penghentian mesin. Saluran penukar panas, rol, rantai transmisi, dan segel adalah bagian yang rentan aus. Bagian-bagian tersebut menua dengan cepat di lingkungan bersuhu tinggi dan lembap. Pemeliharaan preventif jauh lebih murah daripada perbaikan akibat kerusakan.
Inti dari proses pengeringan bukanlah mengejar suhu yang lebih cepat dan lebih tinggi, melainkan menjaga tegangan pengeringan yang stabil, medan udara panas yang seragam, dan ritme pengeluaran kelembapan yang wajar, untuk menemukan keseimbangan antara kapasitas produksi, rendemen, dan konsumsi energi, mengurangi pengerokan venir, serta menstabilkan kualitas seluruh lini produksi kayu lapis di bagian hilir.