 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu



Pertimbangan Utama dalam Produksi Finir Kayu Ek
Pertimbangan Utama dalam Produksi Finir Kayu Ek
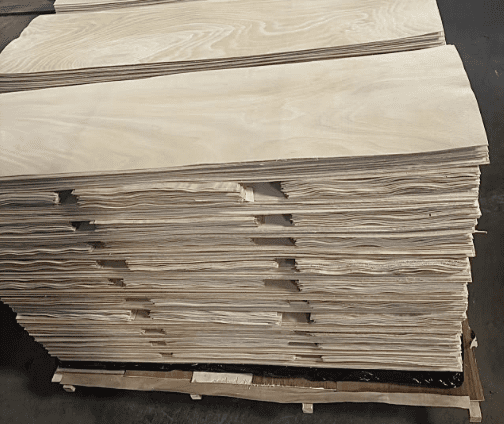
Oak adalah kayu keras populer yang digunakan untuk finishing kelas atas, furnitur, lantai, dan venir muka kayu lapis. Baik oak merah maupun oak putih dihargai karena pola seratnya yang unik dan teksturnya yang premium; namun, karena kepadatannya yang tinggi, jari-jari kayu yang menonjol, dan kandungan taninnya, keduanya terkenal sulit diproses. Dibandingkan dengan spesies seperti ekaliptus, poplar, atau karet, venir oak lebih rentan terhadap cacat seperti noda biru, belahan sepanjang jari-jari kayu, lengkung, variasi warna, “lubang jarum” (rongga), dan permukaan yang berbulu. Untuk secara konsisten menghasilkan venir oak berkualitas tinggi diperlukan pengendalian proses menyeluruh yang teliti—mulai dari pemilihan log dan pengukusan/pelunakan hingga pengupasan/penyayatan, pengeringan, penilaian mutu, dan penyimpanan.
I. Pemilihan Log dan Pengendalian Barang Masuk: Memitigasi Cacat Bawaan di Sumbernya
Kualitas kayu gelondongan ek secara langsung menentukan hasil venir bermutu tinggi; banyak masalah—seperti retak atau perubahan warna yang muncul kemudian dalam proses—sebenarnya berasal dari tahap kayu gelondongan.
Sangat penting untuk membedakan antara ek merah dan ek putih, karena sifat struktural keduanya berbeda secara signifikan. Pembuluh ek putih mengandung tilosis, yang memberikan segel rapat dan menahan penyerapan air secara cepat. Sebaliknya, ek merah memiliki pembuluh terbuka yang memungkinkan penetrasi kelembapan dengan cepat; kandungan taninnya yang lebih tinggi membuatnya jauh lebih rentan terhadap oksidasi dan noda biru. Akibatnya, kedua jenis ini harus diproses secara terpisah—jangan pernah pada jalur produksi yang sama.
Saat memilih log, utamakan yang lurus dan mengandung proporsi kayu teras matang yang tinggi. Hindari kayu juvenil, kayu yang sebagian membusuk, log dengan retak lingkar, lubang serangga, atau kayu reaksi (kayu tegangan). Kayu juvenil menunjukkan penyusutan yang tidak konsisten, yang sering menyebabkan lengkungan parah atau cacat “bergelombang” selama pengeringan. Log dengan retak lingkar sangat bermasalah: selama pengupasan, retakan ini cenderung merambat sepanjang jari-jari kayu, sehingga menghasilkan tingkat penolakan yang tinggi untuk seluruh gulungan venir.
Setibanya log di fasilitas, perlindungan yang tepat sangat penting. Log harus dilindungi dari sinar matahari langsung dan hujan, serta ujung-ujungnya harus segera dilapisi lilin untuk mencegah kehilangan kelembapan yang cepat, yang dapat menyebabkan ujung terbelah. Log kayu ek tidak boleh disimpan dalam jangka waktu lama; durasi penyimpanan log basah (segar) harus dibatasi secara ketat. Selama musim dengan suhu dan kelembapan tinggi, pastikan ventilasi yang memadai di dalam tumpukan log untuk mencegah pertumbuhan jamur internal dan noda biru dini. Setibanya di fasilitas, log harus disortir dan ditumpuk sesuai asal, kelas, dan usianya (segar vs. sudah diawetkan). Mencampur log segar dan log yang sudah diawetkan selama proses pengukusan atau pengupasan putar menyebabkan pelunakan yang tidak merata, sehingga ketebalan venir tidak konsisten dan variasi warna yang signifikan.
II. Proses Pengukusan (Pelunakan): Jebakan Umum untuk Venir Kayu Ek
Kayu ek dicirikan oleh kekerasan yang tinggi dan serat kayu yang kasar. Jika proses pelunakan tidak memadai, kayu akan mengalami bulu kayu, geram, bekas pisau, dan retak sepanjang serat kayu selama pengupasan. Sebaliknya, jika kayu terlalu lunak, tanin berlebihan dilepaskan, menyebabkan permukaan venir menjadi gelap atau berbintik-bintik, sehingga terjadi ketidakseragaman warna yang parah.
Suhu dan durasi pengukusan harus disesuaikan berdasarkan diameter log, rasio kayu teras terhadap kayu gubal, dan musim; parameter yang digunakan untuk spesies kayu lunak tidak boleh diterapkan pada kayu ek. Kayu ek merah, yang mengandung lebih banyak tanin reaktif, memerlukan suhu pengukusan yang lebih rendah—idealnya menggunakan pendekatan pemanasan bertahap bersuhu rendah—untuk mencegah oksidasi dan perubahan warna yang cepat. Untuk kayu ek putih, durasi pengukusan dapat diperpanjang untuk memastikan pelunakan yang merata di seluruh log.
Perhatian harus diberikan pada kualitas air dan kontaminasi logam pada bak pengukusan. Tanin kayu ek bereaksi cepat dengan ion besi membentuk noda biru-hitam—fenomena yang umum di industri disebut “noda biru.” Bak pengukusan, rak transportasi, dan penjepit harus bebas dari besi yang terbuka. Selain itu, air di dalam bak harus diganti secara berkala untuk mengendalikan konsentrasi ion besi—detail penting yang sering diabaikan oleh banyak pabrik.
Setelah pengukusan selesai, kayu gelondongan harus melalui fase “tempering” (penyeimbangan) pada suhu konstan. Ini memungkinkan suhu dan kadar air bagian dalam dan luar kayu gelondongan menjadi stabil sebelum dipindahkan ke mesin pengupas putar. Jika kayu gelondongan tidak dilunakkan secara merata, venir yang dihasilkan akan menunjukkan fluktuasi ketebalan yang signifikan, baik di seluruh lembaran maupun secara lokal. Hal ini menyebabkan tegangan yang tidak merata selama pengeringan berikutnya, yang secara drastis meningkatkan risiko retak.
III. Pemotongan / Pengirisan Rotary: Mengendalikan Ketebalan, Retak Terkait Jari-Jari, dan Kualitas Permukaan
Veneer kayu ek diproduksi baik melalui pemotongan rotary (biasanya untuk veneer muka kayu lapis) atau pengirisan (untuk veneer kayu dekoratif kelas atas). Meskipun setiap metode memiliki persyaratan khusus terkait alat potong, kecepatan rotasi, dan pengaturan batang penekan, keduanya berbagi tantangan inti yang sama: jari-jari kayu sangat rentan terhadap retak. Alat potong harus dijaga tetap tajam; mata pisau yang tumpul dapat menyebabkan permukaan berbulu dan serat robek, yang mengakibatkan tampilan serat menjadi kabur setelah pengamplasan berikutnya. Celah dan tekanan batang penekan harus dikalibrasi terhadap kepadatan kayu ek: tekanan yang tidak memadai menghasilkan veneer yang longgar atau melengkung, sedangkan tekanan berlebihan menyebabkan jari-jari kayu retak, menghasilkan jaringan padat retakan halus terkait jari-jari.
Presisi ketebalan sangatlah penting. Finir kayu ek cenderung tipis, sehingga toleransi ketebalan harus dikendalikan secara ketat. Variasi ketebalan yang signifikan menyebabkan penguapan kelembapan yang tidak merata selama pengeringan—area yang lebih tipis mengering lebih cepat daripada yang lebih tebal—yang menciptakan tegangan internal dan selanjutnya menyebabkan melengkung atau retak. Kecepatan pengupasan putar tidak boleh terlalu tinggi; karena serat kayu ek sangat lentur, pemotongan berkecepatan tinggi sering menghasilkan tanda getaran atau pola bergelombang.
Finir basah yang keluar dari lini pengupasan putar harus segera diangkut; tidak boleh dibiarkan menumpuk dalam waktu lama di bengkel yang lembap dan panas. Saat terpapar udara, kayu ek merah dapat mengalami perubahan warna oksidatif lokal hanya dalam beberapa jam. Jika memungkinkan, finir basah harus dipindahkan langsung ke pengering untuk meminimalkan waktu tunggu. Selain itu, pastikan penumpukan yang tepat dengan memisahkan finir berdasarkan kelas dan kualitas permukaan untuk menghindari komplikasi akibat pencampuran batch selama penyortiran selanjutnya.
IV. Proses Pengeringan: Inti dari Pengendalian Mutu Finir Kayu Ek
Kayu ek adalah kayu keras yang refraktori (sulit dikeringkan). Aturan utama—dan perbedaan kunci dari pengeringan spesies seperti kayu putih atau poplar—adalah bahwa pengeringan cepat pada suhu tinggi sangat dilarang. Migrasi kelembapan lambat di area jari-jari kayu; jika permukaan kehilangan kelembapan terlalu cepat dan mengeras, kelembapan internal akan terperangkap. Hal ini mudah menyebabkan retak terkait jari-jari, retak sarang lebah, retak permukaan, melengkung, dan cekung.
Pendekatan “pengeringan lambat pada suhu rendah” dengan pengendalian suhu bertahap lebih disukai. Baik menggunakan pengering rol maupun pengering pelat (tipe pres), peralatan harus dibagi menjadi zona suhu dan kelembapan yang berbeda: bagian pemasukan harus dijaga pada suhu lebih rendah untuk pemanasan awal secara bertahap, sehingga venir dapat menghangat secara merata dan melepaskan air bebas; bagian tengah harus mengalami kenaikan suhu yang moderat; dan bagian pengeluaran harus melibatkan pendinginan dan penyesuaian kelembapan (conditioning) untuk menyeimbangkan kadar air dan meminimalkan gradien antara bagian dalam dan luar venir. Kadar air target harus selaras dengan aplikasi hilir yang dimaksudkan. Untuk venir permukaan kayu lapis, umumnya dikendalikan antara 8% dan 10%. Untuk venir kayu yang digunakan pada panel dekoratif atau lantai, kadar air harus disesuaikan secara halus berdasarkan kadar air kesetimbangan (EMC) wilayah tempat produk akan digunakan—sedikit lebih tinggi untuk wilayah selatan yang lembap dan lebih rendah untuk wilayah utara yang kering. Kadar air yang tidak merata adalah penyebab utama retak selama penggunaan berikutnya.
Peralatan pengeringan harus memastikan distribusi aliran udara yang merata dan volume udara yang stabil, menghindari area dengan aliran udara berlebihan atau “zona mati” (udara stagnan). Jika kecepatan aliran udara tidak konsisten di sepanjang jalur pengeringan, venir dalam tumpukan yang sama dapat menjadi kering di satu sisi dan lembap di sisi lain, sehingga menimbulkan masalah yang meluas seperti variasi warna dan lengkungan. Venir yang telah dikeringkan tidak boleh langsung dikemas; sebaliknya, venir harus ditempatkan di ruang pengondisian yang dikontrol iklimnya (dengan suhu dan kelembapan konstan) untuk “beristirahat” dan menyeimbangkan kembali. Proses ini memungkinkan tegangan akibat pengeringan menghilang dan kadar air menjadi merata. Banyak pabrik melewati langkah pengondisian ini, sehingga tingkat pengerjaan ulang produk jadi tetap tinggi.
Selain itu, suhu pengeringan yang terlalu tinggi dapat menyebabkan warna kayu ek menjadi lebih gelap—kayu ek merah dapat berubah menjadi warna kemerahan atau keruh, sedangkan kayu ek putih dapat menguning—sehingga menghilangkan tampilan serat kayu yang segar dan alami. Karena pesanan kelas atas menuntut konsistensi warna yang ketat, sangat penting untuk menetapkan kurva pengeringan yang terstandarisasi dan menyimpan sampel dari setiap batch untuk perbandingan.
V. Penyortiran, Perbaikan, dan Perlindungan Permukaan: Menghilangkan Cacat Tersembunyi
Cacat pada venir kayu ek sering kali tersembunyi dengan baik; banyak retakan halus hampir tidak terlihat saat venir masih lembap tetapi baru terlihat setelah kadar air dihilangkan selama pengeringan. Oleh karena itu, proses penyortiran harus melibatkan dua putaran pemeriksaan: pemeriksaan awal pada venir yang masih lembap dan pemeriksaan lanjutan setelah tahap pengeringan dan pengondisian.
Area utama yang perlu diperiksa meliputi retakan terkait serat kayu, retakan ujung, lubang serangga, mata kayu, noda biru, bekas pisau, variasi ketebalan, “lubang jarum” (perforasi), dan permukaan yang berbulu. Retakan halus di sepanjang serat kayu adalah cacat laten yang paling umum pada venir oak; sangat penting untuk membedakan antara retakan halus yang dapat diperbaiki dan celah dalam yang menembus—yang terakhir tidak boleh digunakan untuk pesanan kelas atas.
Saat memilih perekat atau tambalan perbaikan, seseorang juga harus mempertimbangkan risiko perubahan warna yang disebabkan oleh tanin. Sangat penting untuk memilih perekat yang tidak bereaksi dengan tanin dalam oak, karena reaksi tersebut dapat menyebabkan area yang diperbaiki menjadi hitam seiring waktu. Selama proses penyortiran, venir dikategorikan dan dikemas berdasarkan pola serat (serat lurus, serat katedral, atau serat berpola), warna, dan kelas. Upaya dilakukan untuk memastikan konsistensi warna dalam setiap batch agar memenuhi persyaratan pencocokan pola spesifik dari produsen furnitur dan permukaan dekoratif.
VI. Penyimpanan, Pengemasan, dan Perlindungan terhadap Kelembapan serta Oksidasi
Setelah dikeringkan dan kadar airnya distabilkan, venir kayu ek menjadi sangat sensitif terhadap kelembapan lingkungan. Suhu dan kelembapan gudang harus dijaga tetap stabil untuk mencegah masalah yang disebabkan oleh fluktuasi suhu harian yang signifikan atau kelembapan selama musim hujan. Dalam lingkungan dengan kelembapan tinggi, venir kayu ek merah rentan mengalami oksidasi ulang, yang menyebabkan “noda biru” (perubahan warna); sebaliknya, jika lingkungan terlalu kering, kadar air venir dapat menurun lebih lanjut, sehingga menyebabkan penyusutan sekunder dan retak.
Kemasan harus tertutup rapat dan melindungi; venir harus dibungkus dengan film tahan lembap, ditumpuk di atas platform yang ditinggikan untuk menghindari kelembapan dari permukaan tanah, dan dijauhkan dari dinding. Batch yang berbeda atau venir dengan tingkat kadar air yang berbeda tidak boleh disimpan bersama, karena hal ini dapat menyebabkan perpindahan kelembapan di antara keduanya. Tindakan pencegahan terhadap hujan harus dilakukan selama pengiriman dan pemuatan. Untuk pengiriman laut jarak jauh, perhatian khusus harus diberikan pada kondensasi di dalam kontainer pengiriman; kemasan tahan lembap yang diperkuat sangat penting untuk mencegah perubahan warna yang meluas atau pertumbuhan jamur saat tiba.
VII. Ikatan Dan Kompatibilitas Hilir (Pertimbangan Utama Bagi Produsen Kayu Lapis)
Saat menggunakan kayu ek sebagai venir permukaan, seseorang harus memperhitungkan tegangan internal kayu; parameter pengepresan panas yang digunakan untuk spesies kayu yang lebih lunak tidak dapat begitu saja diterapkan pada kayu ek. Karena kekakuannya yang tinggi dan tingkat penyusutannya yang signifikan, venir kayu ek rentan terhadap retak permukaan, penetrasi lem (bleed-through), atau pemutihan pada permukaan panel jika suhu naik terlalu cepat atau jika tekanan yang diberikan tidak tepat.
Selain itu, tanin yang terdapat dalam kayu ek dapat mengganggu proses pengerasan perekat tertentu. Sangat penting untuk melakukan uji coba skala kecil saat memilih perekat untuk menghindari delaminasi atau kontaminasi permukaan.
Tantangan utama dalam produksi venir kayu ek pada dasarnya bermuara pada penyeimbangan dua faktor: oksidasi/perubahan warna yang disebabkan oleh tanin dan tegangan akibat pengeringan yang menjadi ciri khas kayu keras. Seluruh proses produksi—mulai dari pengukusan dan pelunakan log serta pemotongan putar dengan kontrol presisi hingga pengeringan bertahap pada suhu rendah, stabilisasi kadar air, dan penyimpanan protektif—merupakan sistem yang saling terkait. Menyederhanakan atau mempercepat satu langkah saja dapat menyebabkan cacat yang meluas, termasuk retak sepanjang jari-jari kayu, noda biru, ketidakseragaman warna, dan pelengkungan. Parameter proses yang konsisten, kinerja peralatan yang stabil, suhu dan kelembapan lingkungan yang terkendali, serta protokol penilaian mutu yang ketat—semua ini adalah hal-hal esensial untuk produksi venir kayu ek yang andal dengan warna seragam, retak minimal, dan dimensi presisi, guna memenuhi permintaan pasar furnitur kelas atas, panel kayu, dan kayu lapis multi-lapis.


