 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Việt
 العربية
 Melayu



Cara Meningkatkan Kecepatan Pengeringan pada Pengering Venir
Cara Meningkatkan Kecepatan Pengeringan pada Pengering Venir
Dalam produksi kayu lapis, pengeringan venir merupakan proses kritis yang membatasi kapasitas seluruh lini produksi. Kecepatan pengeringan yang lambat tidak hanya menyebabkan kemacetan—yang mengakibatkan penumpukan material pada tahap pengupasan putar dan kemacetan di sepanjang lini produksi—tetapi juga meningkatkan konsumsi energi per unit venir. Namun, hanya meningkatkan kecepatan dapat dengan mudah menimbulkan masalah seperti melengkung, retak, distribusi kelembapan yang tidak merata (di mana permukaan kering tetapi bagian dalam masih lembap), dan kualitas perekatan yang terganggu. Untuk meningkatkan kecepatan pengeringan secara aman dan konsisten, tidak bisa hanya mengandalkan peningkatan suhu secara buta atau mempercepat laju umpan venir. Sebaliknya, diperlukan pendekatan sistematis—mencakup pra-perlakuan bahan baku, optimalisasi sistem udara panas, proses pengeringan bertahap, peningkatan penyegelan dan isolasi peralatan, pemantauan dan pengendalian cerdas, serta pemeliharaan harian yang tekun—untuk mencapai keseimbangan yang tepat antara efisiensi pengeringan dan kualitas venir jadi.
Pada intinya, pengeringan venir melibatkan dua proses: migrasi kelembapan dari bagian dalam venir ke permukaannya, dan penghilangan kelembapan permukaan oleh aliran udara panas. Hambatan dalam kecepatan pengeringan sering kali bukan karena kurangnya panas, melainkan terbentuknya lapisan batas udara lembap yang jenuh di permukaan venir, yang menghambat penguapan berkelanjutan. Alternatifnya, laju difusi kelembapan internal mungkin tidak mampu mengimbangi laju penguapan permukaan, sehingga menimbulkan cacat yang berkaitan dengan tegangan—khususnya kondisi “kering di luar, basah di dalam”. Strategi apa pun untuk meningkatkan kecepatan pengeringan harus berfokus pada mengatasi hambatan ini sekaligus selaras dengan kinetika alami migrasi kelembapan.
I. Prioritaskan Penyortiran Hulu Dan Pra-pengeringan Untuk Mengurangi Beban Di Sumbernya
Banyak produsen mengabaikan tahap pemasukan bahan, sehingga venir dengan kadar air, ketebalan, dan jenis kayu yang berbeda-beda dikeringkan bersama. Dalam kasus seperti itu, pengering harus diatur sesuai dengan persyaratan bahan yang paling sulit dikeringkan, yang secara signifikan memperlambat kecepatan pemrosesan secara keseluruhan.
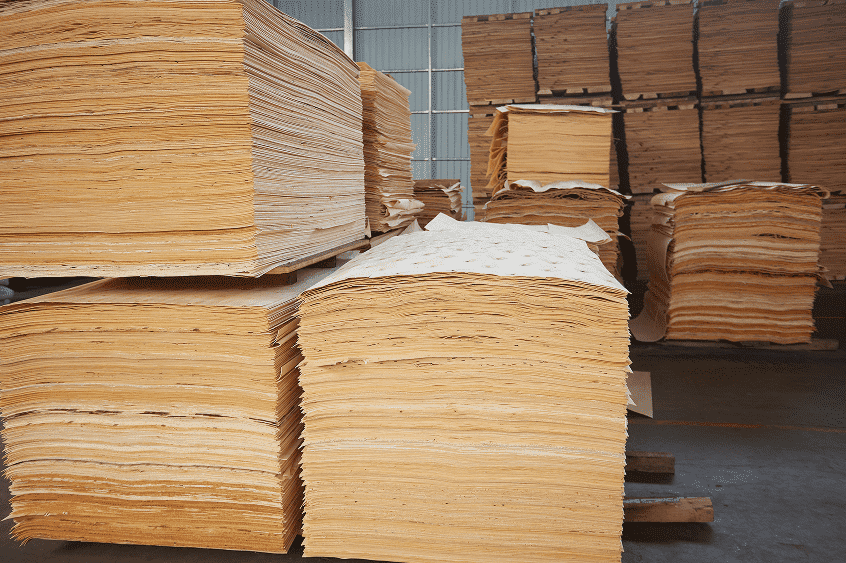
Veneer harus disortir setelah pengupasan rotary berdasarkan kadar air awal, ketebalan, dan jenis kayunya, lalu dimasukkan ke dalam pengering dalam kelompok yang seragam. Veneer dengan kadar air tinggi harus dikelompokkan secara terpisah; veneer tersebut tidak boleh diproses bersama veneer tipis dengan kadar air rendah. Jika kondisi memungkinkan, tambahkan fase pra-pengeringan alami atau zona pra-pengeringan sederhana. Hal ini memungkinkan veneer melepaskan sebagian “air bebas”-nya sebelum masuk ke pengering utama, sehingga mengurangi beban kelembapan. Ini tidak hanya mempersingkat waktu pengeringan yang dibutuhkan di dalam unit utama, tetapi juga mengurangi risiko retak akibat penguapan cepat dan agresif pada tahap awal. Selain itu, minimalkan penumpukan veneer hasil kupas rotary dan cegah genangan air lokal untuk menghindari lonjakan kadar air yang tidak normal. Saat memasukkan veneer ke dalam pengering, pastikan veneer tersusun dengan benar—minimalkan tumpang tindih atau tepi yang bertumpuk satu sama lain—agar setiap lembar terpapar sepenuhnya pada udara panas, sehingga mencegah terjadinya “kelembapan terperangkap” (bintik lembap).
II. Mengoptimalkan Sistem Udara Panas: Pengendalian Terkoordinasi Suhu, Kecepatan Udara, dan Kelembapan Zona
Suhu, kecepatan udara, dan kelembapan relatif dari media udara panas adalah tiga parameter inti yang menentukan laju pengeringan. Parameter-parameter ini harus disesuaikan secara terkoordinasi satu sama lain; menaikkan suhu secara terpisah saja harus dihindari.
1. Terapkan Pengeringan Zona Bertahap, Bukan Pengeringan Suhu Konstan
Untuk pengering venir tipe rol atau sabuk jaring, disarankan untuk membagi proses menjadi zona-zona yang berbeda: zona pemanasan awal/penguapan, zona pengeringan laju konstan, zona pengeringan laju menurun, dan zona pengondisian/penyeimbangan kadar air. Tahap awal, yang ditandai dengan suhu tinggi dan kelembapan tinggi, memfasilitasi penguapan cepat “air bebas” dari venir. Tahap tengah memanfaatkan aliran udara yang ditingkatkan untuk membawa pergi uap air dengan cepat. Tahap akhir melibatkan penurunan suhu dan penyesuaian kelembapan untuk memungkinkan kelembapan internal bermigrasi ke permukaan, mencegah “pengerasan kulit”—fenomena di mana permukaan mengering dan mengeras secara dini, menutup pori-pori. Pendekatan suhu konstan yang “seragam untuk semua”要么 memaksa kecepatan produksi yang lebih lambat atau menghasilkan venir cacat dan ditolak dalam jumlah tinggi.
2. Tingkatkan Kecepatan Udara Semburan Secara Tepat untuk Mengganggu Lapisan Batas Udara Lembap
Meningkatkan kecepatan semburan udara yang diarahkan ke permukaan venir sering kali lebih efektif untuk mempercepat proses pengeringan daripada hanya menaikkan suhu. Aliran udara berkecepatan tinggi menghantam permukaan venir secara langsung, menyebarkan lapisan film uap air jenuh dan mempertahankan perbedaan tekanan penguapan yang tinggi. Namun, kecepatan yang lebih tinggi tidak selalu lebih baik; kecepatan yang berlebihan dapat menyebabkan lonjakan tajam dalam konsumsi energi kipas, serta pergeseran atau ketidaksejajaran venir yang lebih tipis. Kecepatan udara optimal harus ditentukan berdasarkan ketebalan venir. Selanjutnya, periksa nozel udara secara berkala dan bersihkan penyumbatan debu kayu untuk memastikan aliran udara yang merata di seluruh lebar pengering, mencegah pengeringan yang tidak merata—di mana tepi tetap terlalu lembap sementara bagian tengah menjadi terlalu kering.
3. Kendalikan Kelembapan Relatif di Dalam Ruang Pengering untuk Mempertahankan Gaya Penggerak Penguapan
Pada suhu tertentu, kelembapan relatif yang lebih rendah di dalam ruang pengering menghasilkan perbedaan tekanan penguapan yang lebih besar, yang pada gilirannya mempercepat proses pengeringan. Sangat penting untuk mengatur aliran udara buang dengan benar agar gas buang dengan kelembapan tinggi dapat dikeluarkan secara tepat waktu. Pada saat yang sama, terapkan pemulihan panas—jangan hanya membuang semua udara panas. Jika pengeluaran uap air tidak mencukupi, kelembapan akan menumpuk di dalam ruang pengering; bahkan pada suhu tinggi, proses pengeringan akan terhenti.
III. Peningkatan Sumber Panas, Isolasi, Dan Penyegelan Untuk Meminimalkan Kehilangan Panas Yang Tidak Perlu
Kehilangan panas adalah alasan yang sering terlewatkan mengapa banyak pengering lama mengalami laju pengeringan yang lambat dan kapasitas produksi yang terbatas.
Pertama, periksa lapisan insulasi pada pengering. Ganti panel insulasi yang sudah tua atau rusak, dan pastikan semua sambungan, pintu akses, serta bukaan pemuatan/pembongkaran tertutup rapat dengan gasket untuk mencegah kehilangan panas atau masuknya udara dingin. Infiltrasi udara dingin dapat menyebabkan penurunan suhu secara lokal, menciptakan “zona mati” tempat pengeringan tidak efektif. Meningkatkan penyekatan pada unit sering kali menghasilkan peningkatan signifikan dalam kapasitas produksi, bahkan saat beroperasi dengan parameter yang sama.
Kedua, optimalkan pasokan panas. Sistem seperti pembakar biomassa, unit pemulihan panas, atau pemanfaatan panas limbah dari kiln secara bertingkat dapat menyediakan sumber panas yang stabil dan konsisten, sehingga mencegah fluktuasi suhu. Ketika sumber panas tidak stabil, operator sering kali terpaksa mengambil pendekatan konservatif, memperlambat laju umpan untuk menghindari masalah. Jika memungkinkan, lini produksi dapat dimodifikasi dengan sistem penukar panas yang menggunakan panas buang untuk memanaskan udara segar yang masuk, sehingga meningkatkan efisiensi termal dan kapasitas pengeringan tanpa memerlukan bahan bakar tambahan.
IV. Menyelaraskan Kecepatan Konveyor dengan Struktur Peralatan untuk Aliran Material yang Stabil dan Berkelanjutan
Kecepatan pengumpanan pengering harus diselaraskan dengan zona pengeringan, ketebalan venir, dan kadar air. Untuk venir yang lebih tebal atau jenis kayu dengan kepadatan tinggi (seperti beberapa kayu keras), difusi kelembapan berlangsung lebih lambat, sehingga kecepatan konveyor tidak dapat dinaikkan secara sembarangan. Sebaliknya, untuk venir yang lebih tipis—seperti yang terbuat dari kayu ekaliptus atau karet—kecepatan dapat dinaikkan, asalkan tetap berada dalam parameter operasional yang aman.
Dalam pengering rol multi-lapis, sangat penting untuk memastikan bahwa rol pada setiap tingkat tersinkronisasi dan memberikan tekanan yang seragam untuk mencegah venir tergelincir, bergeser, atau menumpuk. Sistem pemuatan vakum otomatis dan mekanisme yang memastikan umpan rata membantu mencegah venir berkerut atau tumpang tindih, sehingga setiap lembar terletak rata dan terpapar panas secara merata. Dalam banyak kasus, upaya untuk meningkatkan kecepatan produksi gagal bukan karena kurangnya panas, tetapi karena aliran material yang tidak stabil—kemacetan atau tumpang tindih venir yang sering memaksa operator untuk mengurangi kecepatan operasi. Saat memilih peralatan baru atau memodifikasi unit yang ada, sistem yang dilengkapi aliran udara bersirkulasi tiga dimensi, kipas dengan zona independen, dan kontrol suhu per zona multi-lapis menawarkan keunggulan signifikan dibandingkan desain saluran sirkulasi tunggal yang lebih lama. Sistem ini memfasilitasi kecepatan pemrosesan yang lebih tinggi sekaligus memastikan keseragaman kadar air yang lebih baik.
V. Menerapkan Deteksi Kelembapan Cerdas untuk Kontrol Kecepatan Adaptif
Metode tradisional—yang mengandalkan pengambilan sampel manual dan pengalaman operator untuk menyesuaikan pengaturan mesin—jarang memungkinkan operasi yang konsisten pada kecepatan aman maksimum. Dengan memasang sensor kelembapan in-line untuk menangkap data waktu nyata pada tahap infeed dan outfeed, sistem kontrol dapat secara otomatis menyesuaikan kecepatan jalur, suhu zona, dan pengaturan kipas pembuangan. Ini memungkinkan adaptasi dinamis: mesin melambat untuk venir yang lebih basah dan mempercepat untuk venir yang lebih kering.
Mengintegrasikan sistem penyortiran kelembapan visual berbasis AI dengan pengaturan pengeringan cerdas meminimalkan kesalahan manusia, memaksimalkan kapasitas produksi pengering, dan mencegah praktik umum menjalankan peralatan pada kecepatan yang tidak perlu rendah “agar aman.” Ini juga mengurangi masalah seperti pemborosan energi akibat pengeringan berlebih atau cacat produksi yang disebabkan oleh pengeringan kurang (yang dapat berdampak negatif pada pengepresan panas berikutnya).
VI. Menetapkan Perawatan Rutin untuk Menghilangkan Penyebab Tersembunyi Penurunan Kecepatan
Selama operasi jangka panjang, penumpukan debu kayu adalah pembunuh senyap efisiensi pengeringan. Penumpukan debu di nosel, saluran udara, penukar panas, dan impeler kipas menghambat aliran udara, mengurangi efisiensi pertukaran panas, dan menurunkan volume udara panas—yang menyebabkan penurunan bertahap dalam kecepatan pengeringan. Banyak pabrik keliru menganggap ini sebagai kekurangan kapasitas peralatan yang melekat.
Rencana perawatan terstruktur sangat penting: bersihkan debu kayu secara teratur dari saluran udara, nosel, dan penukar panas; periksa keausan roller, cek ketegangan sabuk, dan pantau sabuk kipas terhadap selip; serta bersihkan saluran pembuangan untuk mencegah kondensasi kelembapan dan penyumbatan. Pengering yang terawat baik dapat lebih dari 20% lebih efisien daripada unit identik yang mengalami penumpukan debu berat.
VII. “Garis Merah” untuk Peningkatan Kecepatan: Menjaga Standar Kualitas
Ada batas yang jelas dan pasti mengenai seberapa besar kecepatan pengeringan dapat ditingkatkan. Pemanasan yang terlalu cepat atau kecepatan mesin yang tinggi dapat mencegah kelembapan di dalam venir berdifusi ke luar, sehingga permukaan mengeras sebelum waktunya. Hal ini menyebabkan masalah seperti pengerasan permukaan, retak, melengkung, dan melepuh. Karena setiap jenis kayu memiliki toleransi yang berbeda—misalnya venir kayu ekaliptus (baik venir muka tipis maupun venir inti tebal) dan venir kayu keras memerlukan parameter pemrosesan yang berbeda—pendekatan “satu untuk semua” tidak tepat. Saat mencoba meningkatkan kecepatan produksi, terapkan strategi bertahap dengan coba-coba: pertahankan batch venir tetap konstan, lakukan peningkatan kecepatan mesin secara kecil-kecilan dan bertahap, serta pantau terus kadar air keluaran beserta tingkat cacat permukaan. Proses ini membantu mengidentifikasi rentang operasi optimal yang menyeimbangkan volume produksi dengan hasil; hindari melakukan perubahan parameter secara drastis sekaligus.
Meningkatkan kecepatan pengeringan mesin pengering venir bukan sekadar soal “membesarkan panas dan mempercepat laju umpan.” Hal ini memerlukan optimasi menyeluruh dan sistemik yang melibatkan bahan baku, sirkulasi udara panas, peralatan, dan pengendalian proses. Dengan menerapkan pra-penyortiran dan pra-pengeringan untuk mengurangi beban, memanfaatkan penerapan udara panas secara terzonasi untuk memecah lapisan batas kelembapan, serta menggunakan sistem pemantauan dan pengendalian cerdas untuk menstabilkan proses—semuanya didukung oleh insulasi termal, penyegelan, dan pemeliharaan rutin yang tepat—produsen dapat meningkatkan kapasitas pengeringan secara berkelanjutan. Pendekatan ini memungkinkan throughput yang lebih tinggi tanpa kenaikan signifikan dalam tingkat cacat, mengurangi konsumsi energi per unit venir, selaras dengan irama produksi tahap pengupasan rotari dan pengepresan panas, dan pada akhirnya meningkatkan efisiensi serta profitabilitas keseluruhan lini produksi kayu lapis.


